精密零部件质量控制与追溯|FAI·CMM·批次质量记录

从来料、首件、制程到最终检验,用过程数据验证每一个批次
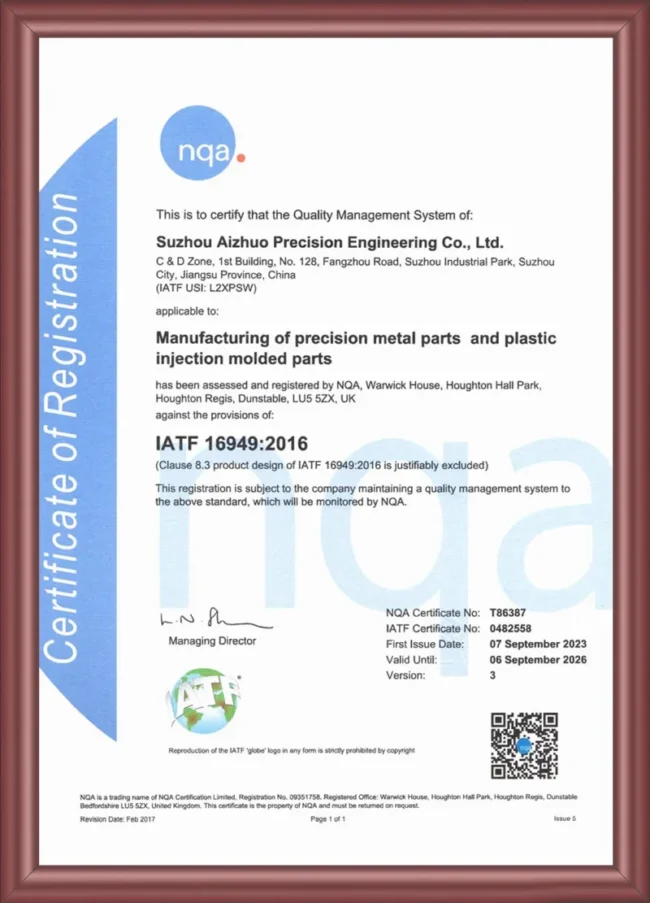
艾卓精密以IATF 16949和ISO 9001质量管理体系为基础,将来料检验、首件确认、制程检测、最终检验和批次追溯贯穿精密零部件生产过程。围绕“批批如一,件件可控”,通过工艺定标、制程管控与体系支撑,降低尺寸漂移、材料异常、未经确认的变更及重复量产中的批次波动。
  • IATF 16949:2016
  • ISO 9001:2015
  • FAI / CMM支持
  • 批次质量追溯

质量不是靠末端检出来的,而是靠过程控制稳定下来的

IATF 16949与ISO 9001为质量管理提供体系基础,但证书本身并不能代替过程控制。艾卓将图纸要求、工艺标准、检验计划、生产记录和异常处理落实到具体项目中,通过首件、过程和最终检测验证生产结果,并为重复订单保留相应质量记录。

从来料到出货的质量控制流程

1

IQC 来料检验

根据项目要求对原材料、外购件、材质文件及关键来料特性进行确认,避免未经验证的材料或零件直接进入生产过程。
2

FAI 首件确认

新项目、重复生产或工程变更后,根据图纸和检验计划对关键尺寸、形位、公差及质量要求进行首件验证,确认后续生产基准。
3

IPQC 制程检测

生产过程中按照检验计划对关键尺寸和过程状态进行检查,及时识别刀具磨损、设备、材料或工艺变化造成的尺寸漂移。
4

FQC / OQC 最终检验与放行

出货前确认最终尺寸、外观、质量文件、包装及追溯记录,确保交付内容与客户确认要求一致。
5

追溯与异常闭环

将材料、生产、检测及质量记录与对应批次关联;出现异常时依据记录进行追溯、原因分析、纠正措施和持续改进。

AOI与视觉检测支持批量质量验证

对适合自动化视觉检测的批量零件,可根据零件结构、关键特征和客户要求配置AOI或视觉检测,用于尺寸、边缘、外观及相关特征的快速验证。具体检测方式、检测项目及抽样或全检要求,根据项目质量计划确定。

精密零部件项目可支持的质量文件

质量文件 用途
FAI首件检验记录 用于新项目、重复项目或工程变更后的首件验证
CMM检测报告 用于关键尺寸、形位公差及复杂几何特征验证
尺寸检验记录 根据图纸、公差及确认后的检验计划形成检测数据
材料与批次记录 根据项目要求关联材料批次、生产及质量记录
RoHS / REACH等资料 根据客户、材料及应用要求配合相关合规文件
表面与镀层检测 根据项目要求验证粗糙度、镀层厚度或表面处理相关特征
实际质量文件类型、检测项目、报告格式及保存要求,以客户图纸、质量协议和项目检验计划为准。

艾卓如何把“批批如一,件件可控”落实到质量管理?

工艺定标|锁工艺、控变更

项目导入阶段确认图纸版本、材料、工艺路线、关键特性、检验方法和质量控制点,通过样件与首件验证形成量产基准。涉及图纸、材料或关键工艺变化时,先评估和验证再导入。

制程管控|保制程、控全链

从IQC、FAI到IPQC、FQC/OQC,将检验要求落实到生产过程,对关键尺寸、材料、设备、刀具及过程状态持续进行质量验证,及时识别制程偏差。

体系支撑|强追溯、促改进

将材料批次、生产记录、检测数据、质量文件及工程变更与生产批次关联;发生异常时依据记录进行追溯、原因分析、纠正措施和持续改进。

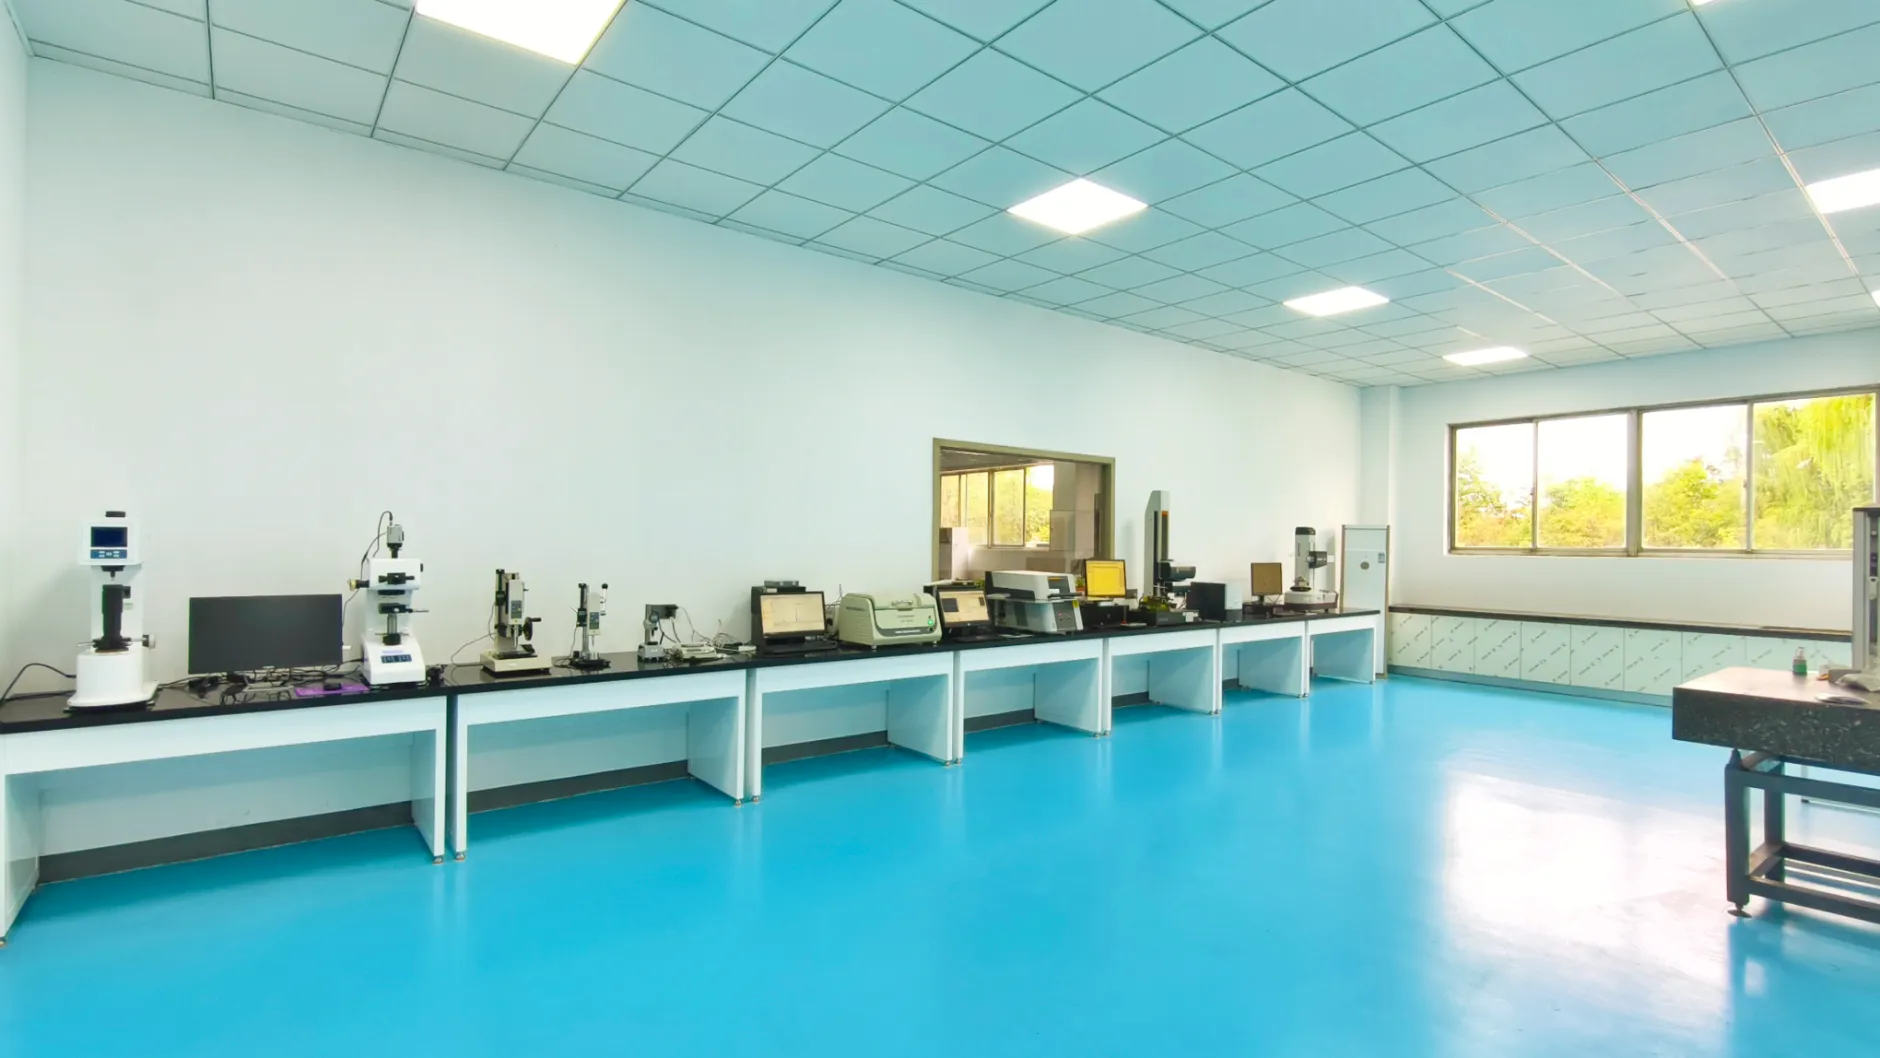
用检测数据支撑过程判断

根据零件材料、结构、公差和质量要求选择对应检测方式,不以设备数量替代实际检验计划。

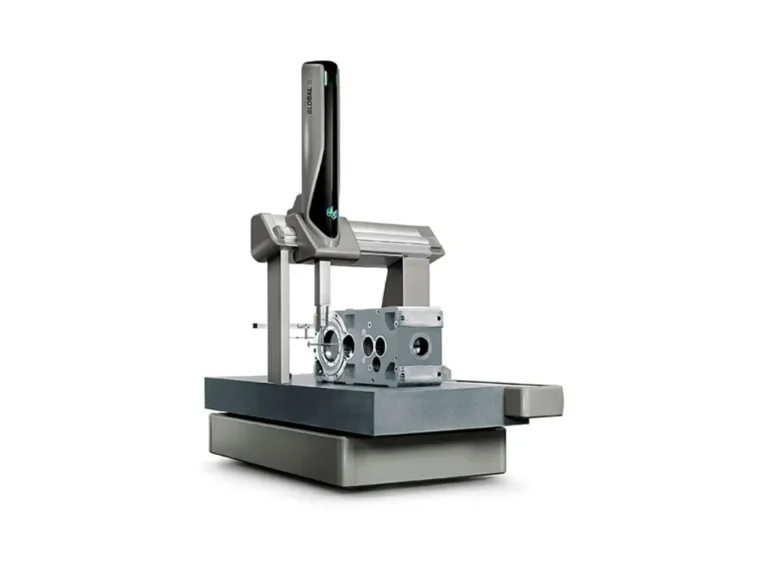
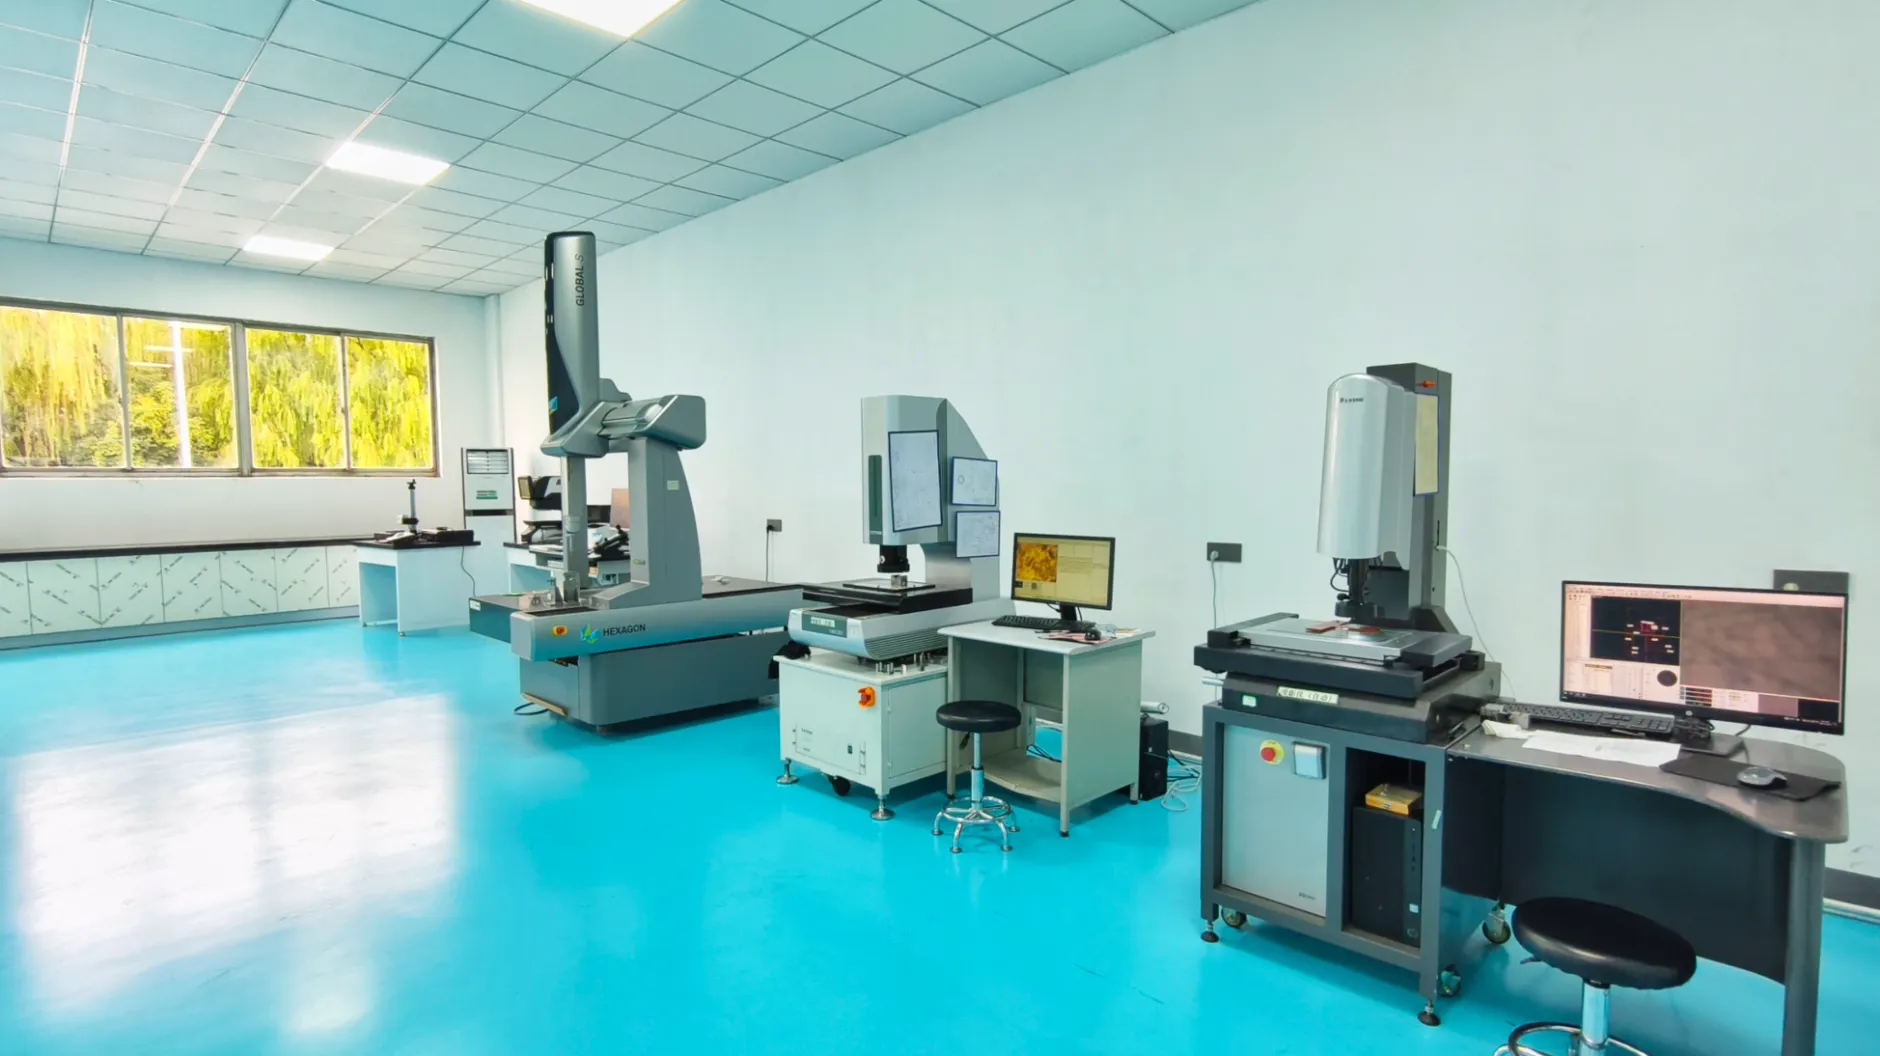
瑞典海克斯康三坐标

用于复杂结构件、腔体件、位置度、平面度和关键装配尺寸验证。

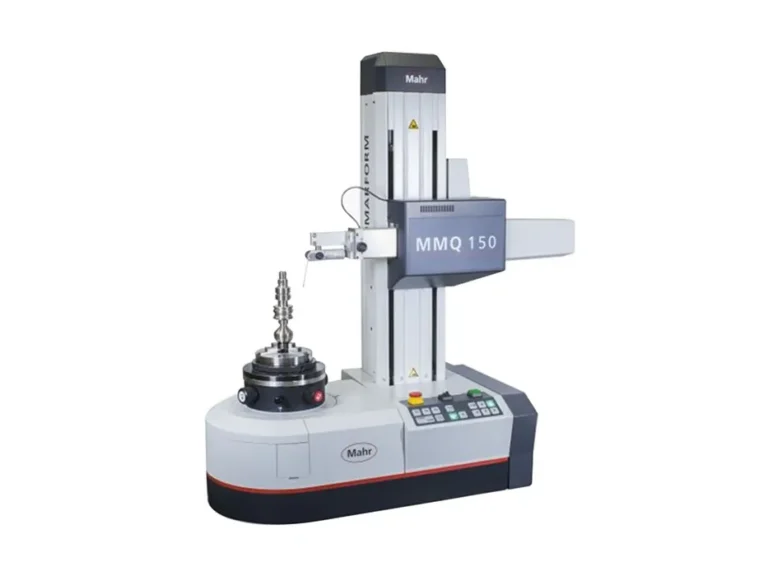
德国马尔圆度仪

用于轴类、阀芯、套筒等回转体零件的圆度、圆柱度和同轴度检测。

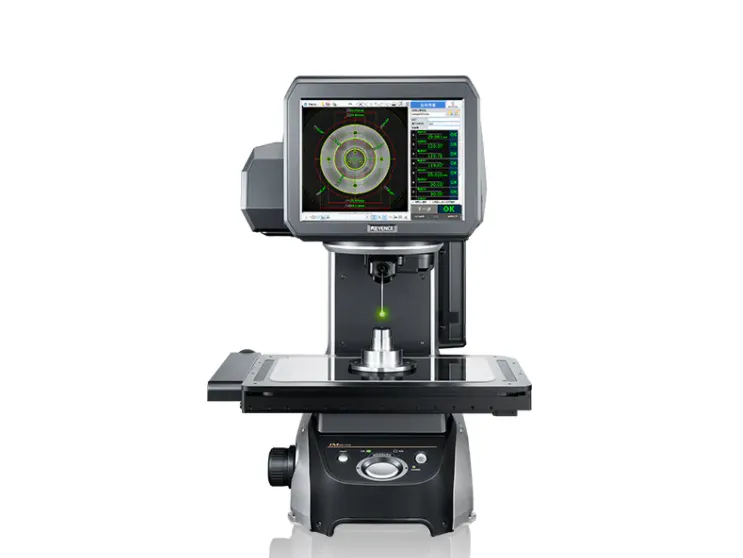
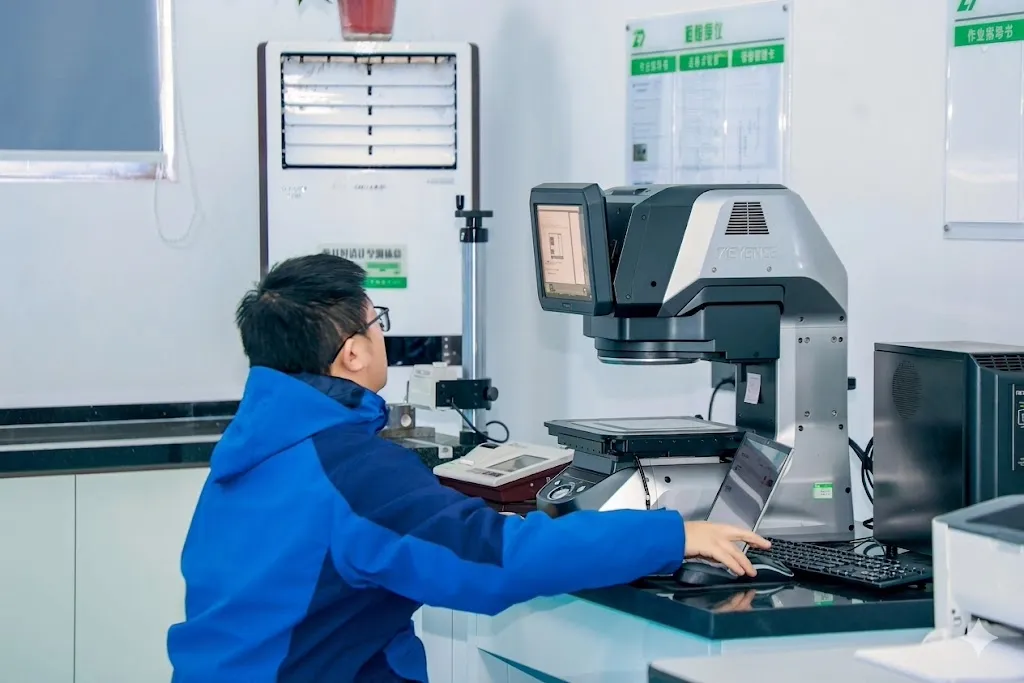
日本基恩士闪测仪 & 天准影像仪

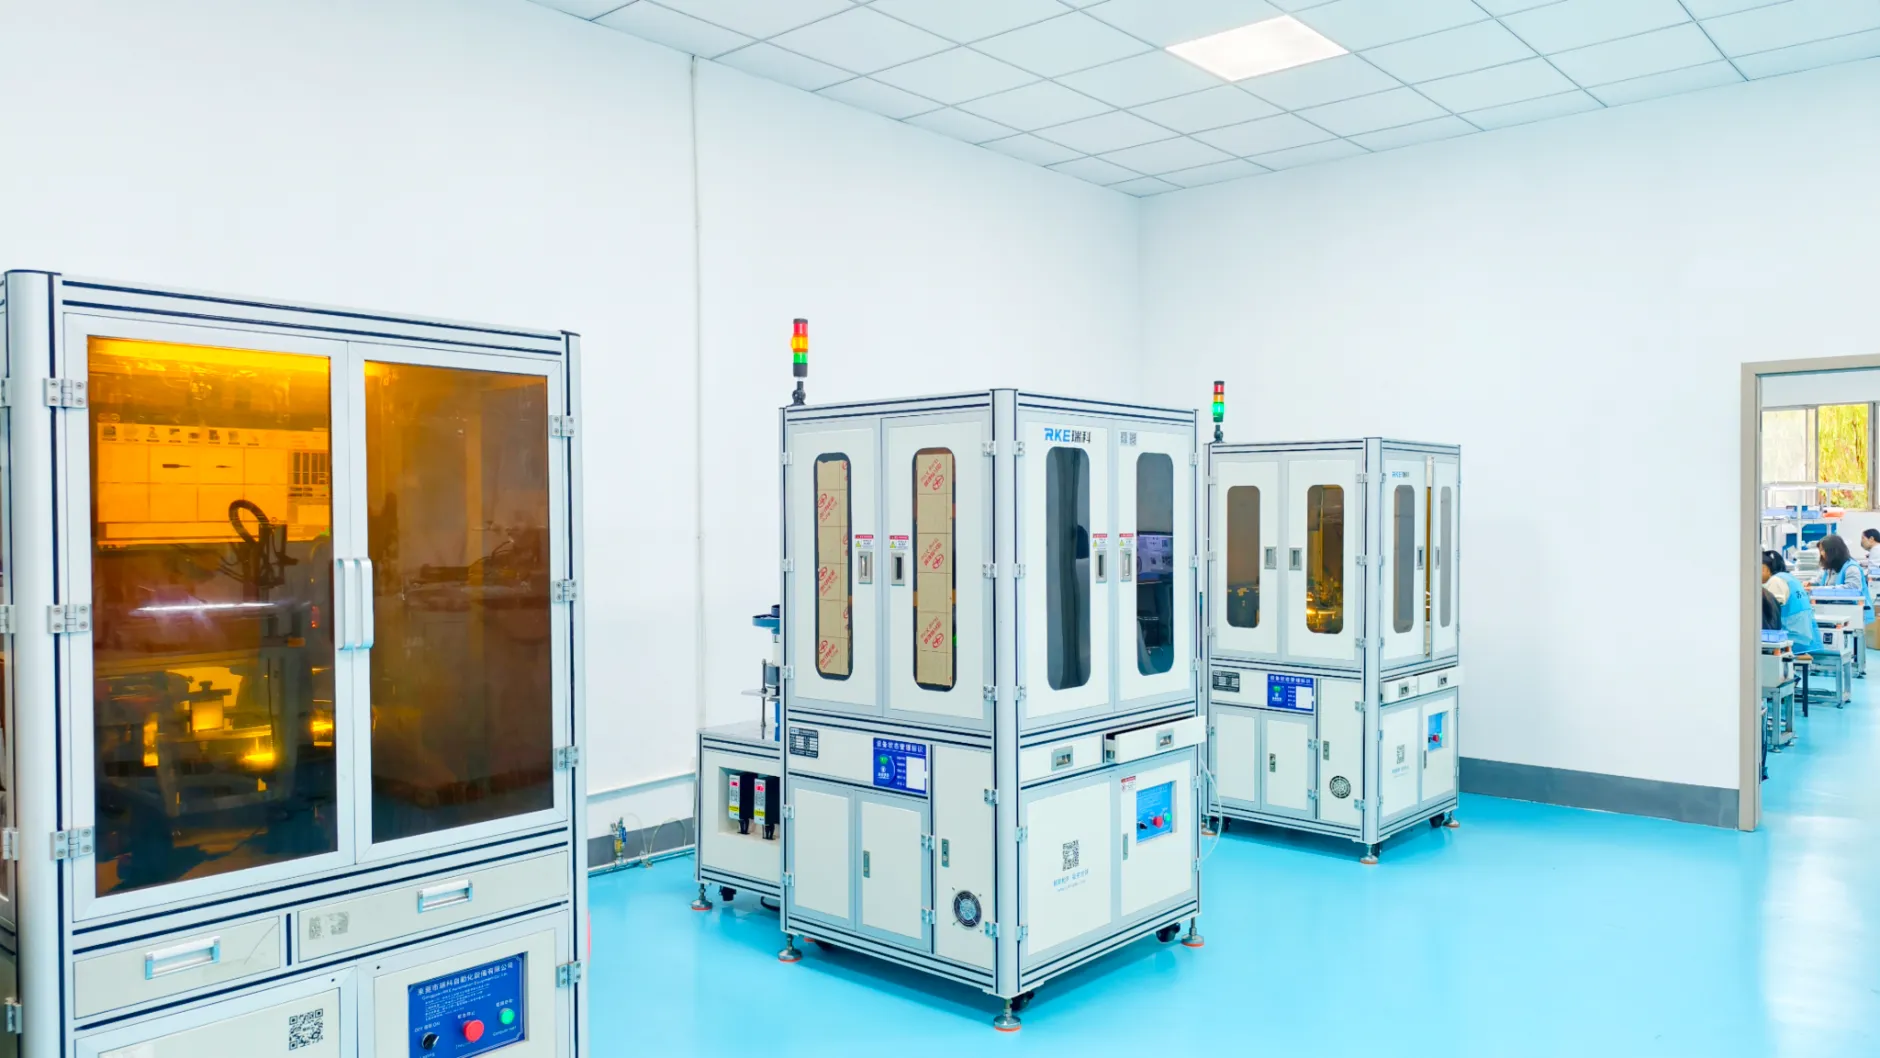
秒速、非接触式全尺寸扫描,适用于大批量生产。

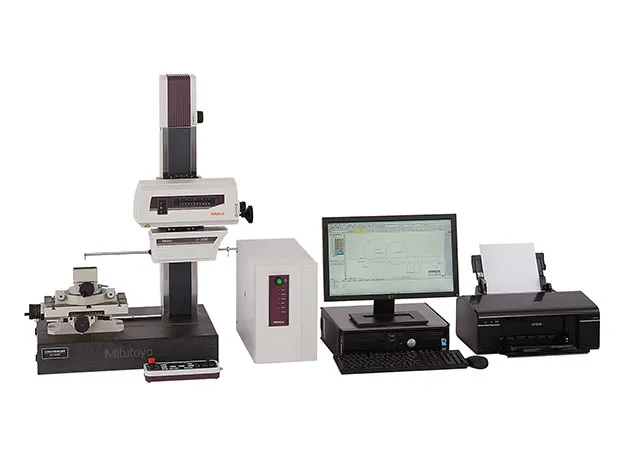
三丰轮廓仪 & 粗糙度仪

用于密封面、滑动面、外观面和精密配合面的轮廓及表面粗糙度验证。

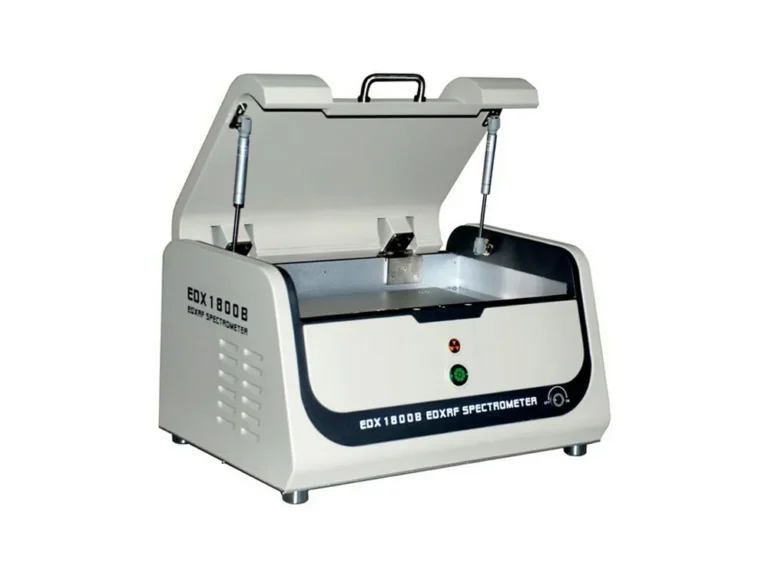
天瑞环保分析仪 & 德国Fischer膜厚仪

内部验证合金成分、RoHS 合规性和精确的镀层厚度(金/银)。

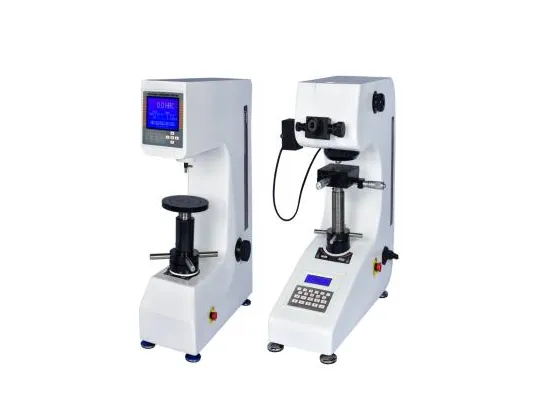
洛氏&维氏硬度计

对硬化钢和高应力汽车零件的材料强度和热处理结果进行严格验证。

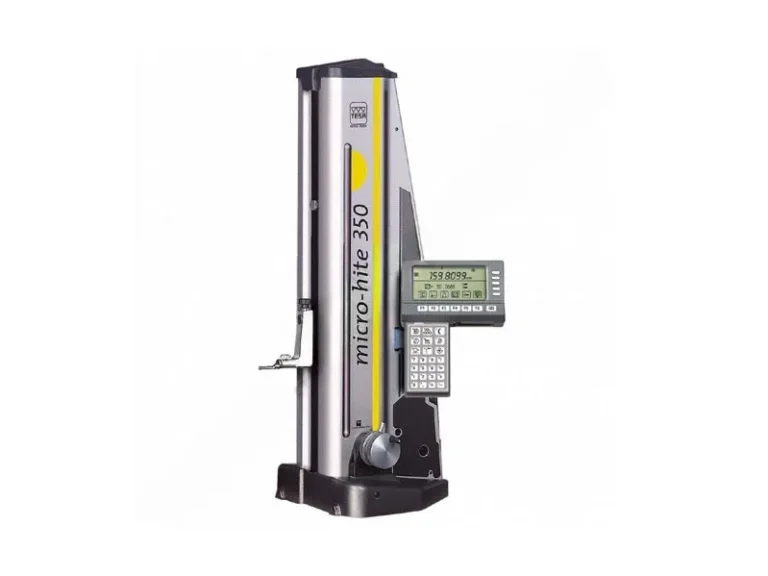
瑞士TESA测高仪

在车间现场进行超精确的垂直尺寸和台阶高度测量,以实现持续的质量控制。

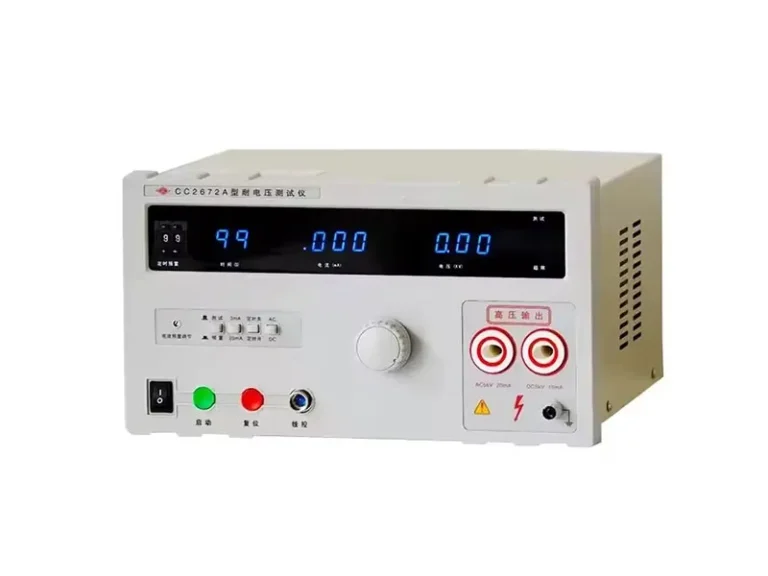
电压电阻测试仪

电气性能测试,以保证定制电信引脚和电子触点的导​​电性和绝缘性。

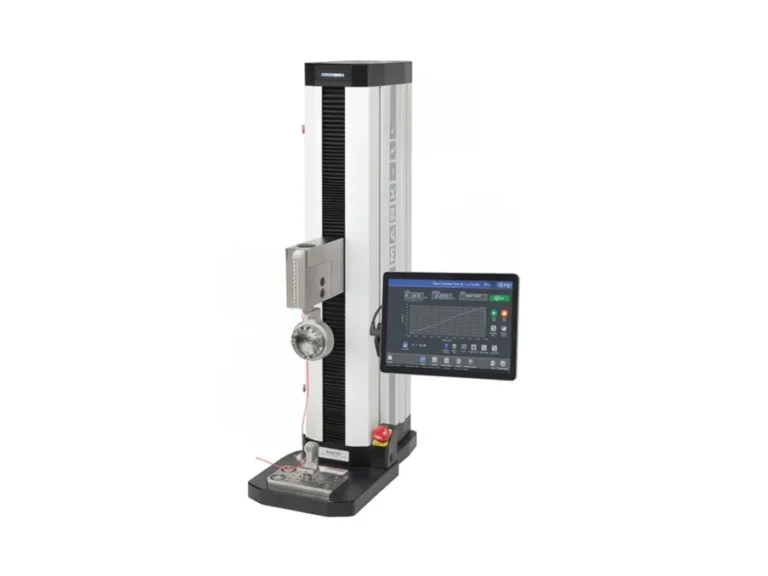
拉拔力测试仪

验证组装零件和连接器的机械强度、插入/拔出力和耐久性。

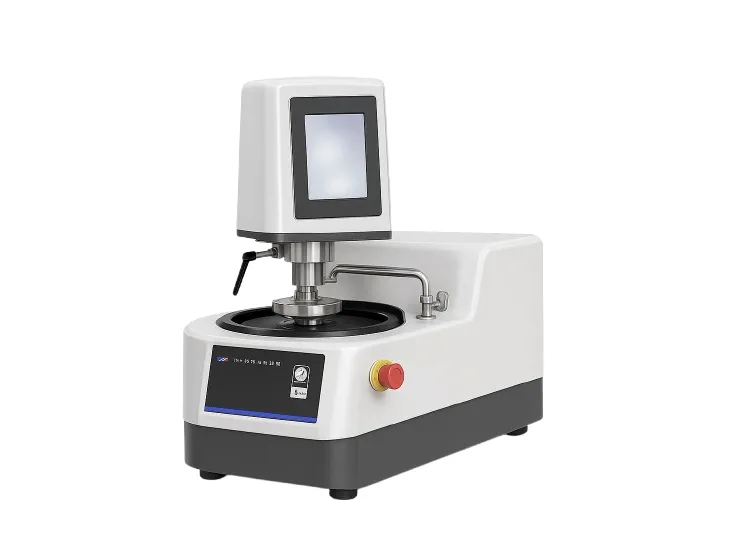
金相分析仪

对金属进行深度微观结构分析,以确保原材料的完整性,并验证加工后是否存在内部缺陷。

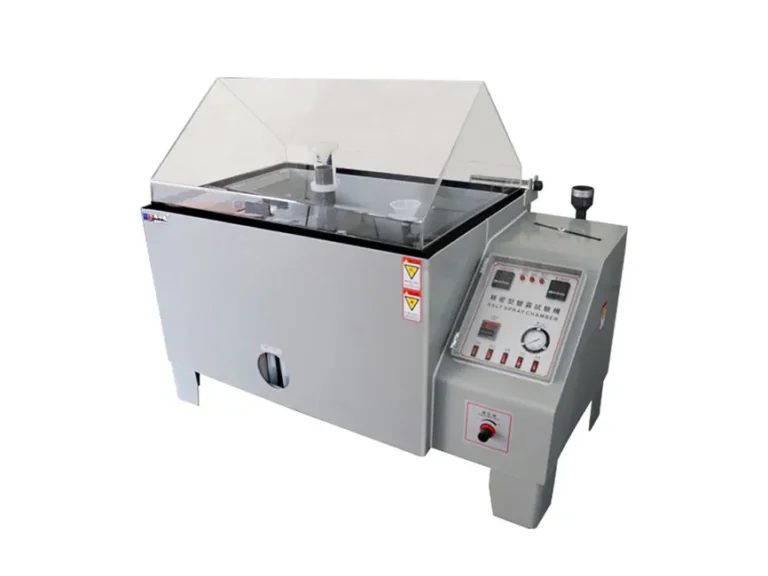
盐雾测试仪

加速环境测试,以证明其具有极强的耐腐蚀性,适用于严苛的汽车、船舶和航空航天应用。

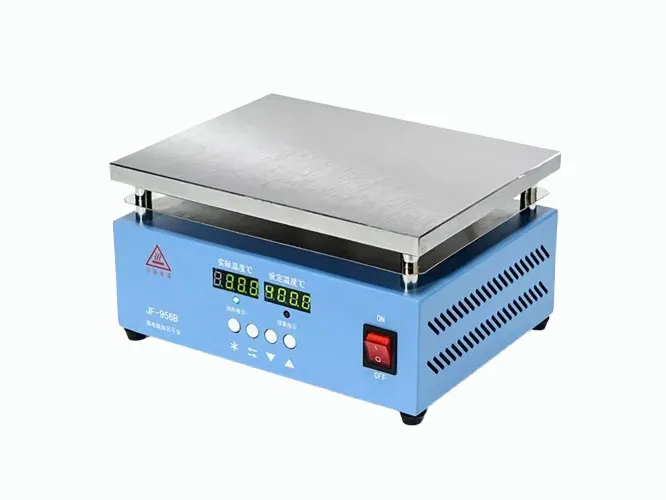
High-Temperature Tester

严格的热测试,以确保关键部件在极端高温条件下的结构完整性和热稳定性。

为什么不同精密零件需要不同的检验计划?

项目因素 检验计划需要考虑
零件功能 装配、密封、运动、定位及安全相关功能
材料 金属、工程塑料、硅胶及材料批次要求
公差 普通尺寸、关键尺寸及形位公差
生产数量 样件、小批、重复量产及高批量项目
制造风险 薄壁、深孔、细长轴、多面加工、表面处理等
客户要求 FAI、CMM、PPAP、材料证明、合规及追溯要求
检验项目、频次和报告形式应根据零件功能、风险等级和客户要求确定,而不是所有零件套用同一套检验方案。

精密零部件质量控制常见问题

根据客户图纸、项目阶段和质量要求,可配合提供包括:

  • FAI首件检验记录
  • CMM检测报告
  • 尺寸检验记录
  • 材料证明及批次记录
  • RoHS / REACH等相关资料
  • 表面粗糙度、镀层厚度等检测记录
  • PPAP相关质量文件
  • 客户项目要求的其他检验资料

具体文件类型、检测项目、报告格式及保存要求,以客户图纸、质量协议和项目检验计划为准。

FAI通常用于新项目首次生产、重要工程变更、工艺调整或客户明确要求进行首件验证的场景

通过首件检验,可以在进入后续批量生产前验证关键尺寸、形位公差、材料及其他图纸要求是否满足项目标准。

对于重复订单,如果涉及图纸版本、材料、设备、夹具或关键工艺变化,也可根据项目要求重新进行相应的首件确认。

可以根据零件结构、公差和客户项目要求提供CMM检测支持。

三坐标测量通常适用于位置度、平面度、垂直度、轮廓度、孔系关系及其他复杂几何特征的验证。

并不是所有尺寸都必须使用CMM检测,实际检测方式会根据零件结构、公差等级、尺寸特征和客户要求进行选择。需要正式CMM报告时,建议在询价或项目导入阶段提前说明。

对于重复生产项目,可根据项目要求将材料批次、生产记录、检测结果、质量文件及工程变更信息与对应生产批次进行关联。

当出现尺寸异常、材料问题或其他质量偏差时,可依据相关批次记录追溯对应的生产和检测信息,并开展原因分析、纠正措施和后续改进。

追溯的具体深度和记录范围,应根据客户项目、零件风险及质量协议确定。

不需要。

不同零件的功能、材料、公差、结构和生产数量不同,质量风险也不同,因此检验方案应根据项目进行制定。

例如:

  • 样件通常更关注完整尺寸验证
  • 批量项目更关注关键尺寸和过程稳定性
  • 细长轴需要重点关注同轴度和跳动
  • 复杂壳体需要重点关注孔系、位置度和平面度
  • 注塑件需要关注缩水、翘曲和关键装配尺寸
  • 硅胶件则需要考虑柔性材料的非接触检测方式

检验项目、频次和报告形式应根据零件功能、风险等级和客户要求确定,而不是所有零件套用同一套检验方案。

可以,而且对于高精度、批量或质量文件要求较多的项目,建议在报价阶段就同步评审。

客户可提供2D/3D图纸、公差、关键尺寸、材料、表面处理、质量文件及追溯要求,工程和质量团队可提前评估:

  • 关键质量特性
  • 检测方式
  • FAI / CMM需求
  • 材料与批次记录
  • 表面或镀层检测
  • PPAP或其他质量文件
  • 批量生产中的检验频次

这样可以在报价和工艺设计阶段就把制造、检测和质量文件要求一起考虑,减少样件完成后再追加检测要求造成的返工和项目延误。

长期批量项目中的客户认可

质量能力最终需要在重复交付中被验证。艾卓持续服务汽车、3C、通讯及其他高要求制造客户。

上传图纸,先评审质量与检测要求

上传2D/3D图纸、公差、关键尺寸、质量文件及追溯要求,工程团队将结合制造工艺、检测方式、FAI/CMM需求和批次质量要求进行项目评审。

扫码添加项目顾问

可直接发送图纸、零件照片及项目需求
可直接沟通:2D/3D图纸|材料|公差|采购数量|交期要求

下载爱卓(Aizhuo)抽检报告

审查用于支持尺寸验证和客户质量评审的首件检验(FAI)及三坐标测量机(CMM)报告格式。

下载爱卓(Aizhuo)抽检报告

审查用于支持尺寸验证和客户质量评审的首件检验(FAI)及三坐标测量机(CMM)报告格式。

下载爱卓(Aizhuo)抽检报告

审查用于支持尺寸验证和客户质量评审的首件检验(FAI)及三坐标测量机(CMM)报告格式。