精密磨削加工|关键配合尺寸与表面质量控制

适用于关键外圆、配合面及高要求回转零件,重点控制尺寸、圆度、同轴关系与表面粗糙度
艾卓精密提供精密磨削加工服务,重点用于车削等前序加工后仍需进一步控制的关键尺寸、圆度及表面质量。根据零件材料、结构、热处理状态、磨削余量、公差及检测要求制定加工方案,为重复批量生产建立可验证的最终精度控制过程。
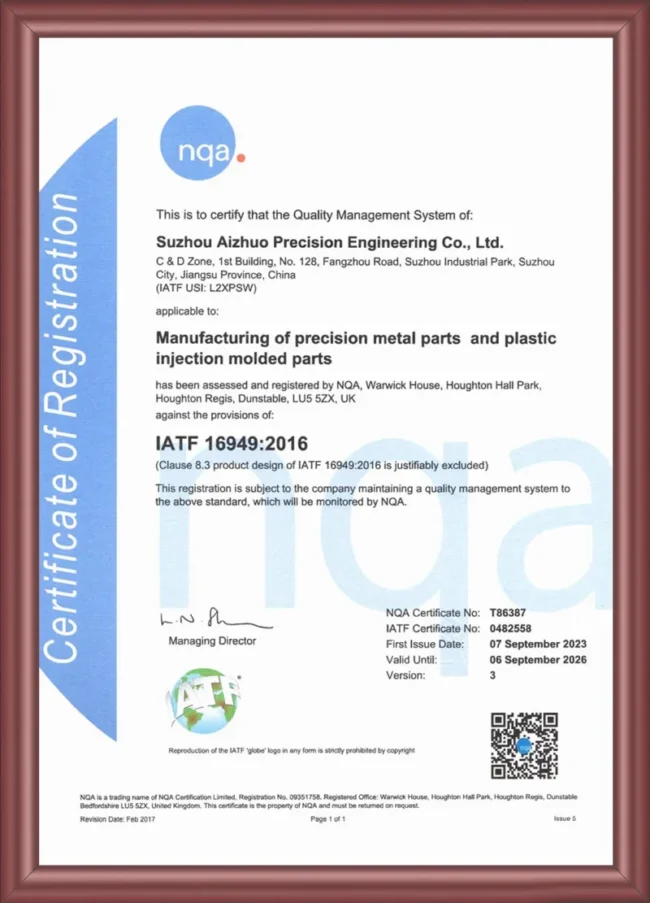
  • IATF 16949
  • ISO 9001
  • 圆度 / 粗糙度检测
  • 批次质量追溯

当车削精度仍不足时,用磨削控制最终配合尺寸

精密外圆
磨削

重点针对轴类、销轴、套筒及其他回转零件的关键外圆和配合尺寸, 根据零件结构、材料及磨削余量确定加工方案。

关键配合尺寸
精加工

适用于车削后仍需进一步控制的轴承位、密封配合面、 定位外圆及其他高要求功能尺寸。

圆度与
表面质量

重点关注关键直径、圆度、圆柱度、同轴关系及表面粗糙度, 最终加工能力依据零件结构、公差及检测要求确认。

圆度 / 粗糙度
检测

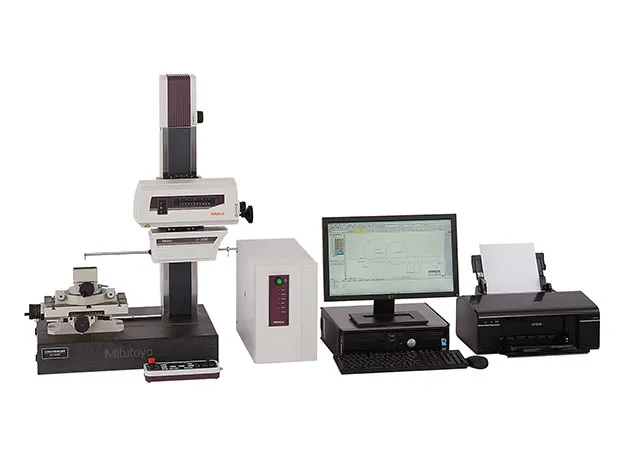
根据项目要求,通过圆度仪、粗糙度仪及其他检测方式, 验证关键回转特征和表面质量,为批量交付提供数据依据。

最终磨削加工能力需结合材料、热处理状态、零件结构、磨削余量、公差、表面粗糙度及检测要求进行工程评估。

精密磨削不只控制尺寸,更要控制配合与表面质量

关键尺寸最终修正

对经过车削、热处理等前序工序的零件,通过预留合理磨削余量,对关键外圆和配合尺寸进行最终加工,降低前序加工及热处理变形对成品尺寸的影响。

圆度与回转精度控制

对轴承位、定位外圆及其他回转功能面,重点关注圆度、圆柱度、同轴关系及跳动要求,并根据功能基准和检测方式制定加工与检验方案。

表面质量与功能要求

磨削不仅影响尺寸,还会影响摩擦、密封、配合及耐磨性能。根据零件功能要求,对表面粗糙度和关键功能面进行相应控制与验证。

精密磨削如何保持重复批量中的最终尺寸稳定?

工艺定标|锁工艺、控变更

项目导入阶段明确前序加工状态、热处理要求、磨削余量、功能基准、砂轮及关键加工参数,并通过样件和首件验证形成重复生产基准。

制程管控|保制程、控全链

量产过程中持续关注砂轮状态、磨削余量、关键尺寸、圆度及表面粗糙度,通过首件、过程检测和最终检验及时识别尺寸漂移。

体系支撑|强追溯、促改进

将图纸版本、材料批次、热处理状态、生产记录及检测结果与对应生产批次关联,出现异常时可依据记录进行追溯、原因分析和纠正改进。

圆度与表面粗糙度检测,为最终精度提供数据验证

Mahr MMQ 150 圆度仪

用于圆度、圆柱度、同轴关系及其他回转几何特征检测,适用于精密轴类、销轴、套筒等关键功能尺寸验证。

Mitutoyo SJ-410 粗糙度仪

用于关键配合面及功能表面的粗糙度检测,验证磨削后表面质量是否符合图纸及使用要求。

常用精密磨削材料

硬化钢与工具钢

如 SCM415H、D2、O1 等,根据硬度、热处理状态、磨削余量和零件结构评估加工方案。

不锈钢

如 SUS304、SUS316L 等,适用于精密轴类、套筒、阀类及其他对配合和表面要求较高的零件。

钛及特殊合金

根据材料牌号、结构、硬度及表面要求进行项目评估。

合金钢

适用于轴、销、阀芯、耐磨结构件及其他需要热处理后精加工的回转零件。

其他材料

铝合金、特殊金属及部分工程材料,根据零件功能和加工要求进行可行性确认。

精密磨削零件工艺评估要点

评估项目 重点关注
前序加工状态 明确车削、铣削或其他前序加工后的尺寸及剩余磨削余量
热处理 确认材料硬度、热处理方式及处理后的变形风险
功能基准 明确最终配合面、测量基准及关键功能尺寸
磨削余量 根据材料、尺寸和热处理状态预留合理余量
圆度与同轴关系 明确轴承位、密封面、定位外圆及相关形位要求
表面粗糙度 根据摩擦、密封、配合及耐磨要求确定最终表面标准

精密磨削零件的典型应用

汽车与新能源汽车

精密轴类、阀类零件、销轴及需要控制圆度、配合和耐磨性能的回转零件。

通讯与精密设备

精密轴、定位件、套筒及对尺寸配合和表面质量要求较高的机械零件。

医疗及高要求设备

不锈钢轴类、导向件及其他对表面质量、检测记录和批次一致性要求较高的精密零件。

精密磨削零件案例

精密磨削加工常见问题

当车削、铣削等前序加工难以直接满足最终的关键尺寸、圆度、圆柱度、配合精度或表面粗糙度要求时,通常需要进一步评估磨削工艺。

精密磨削常用于轴承位、定位外圆、密封配合面、精密销轴、套筒及其他功能性回转表面。对于经过热处理后可能产生尺寸或形状变化的零件,也可通过磨削对关键功能尺寸进行最终修正。

是否需要增加磨削工序,应结合图纸公差、功能要求、材料、热处理状态及批量要求综合评估。

精密外圆磨削主要用于控制关键外径、圆度、圆柱度、同轴关系及表面粗糙度等要求。

对于轴承位、密封面、定位外圆及其他配合尺寸,还需要结合功能基准和装配关系确认具体控制要求。

实际可达到的尺寸及形位能力与零件材料、直径、长径比、热处理状态、磨削余量、装夹方式和检测条件有关,最终以图纸和工程评估结果为准。

磨削通常承担零件的最终精加工,因此前序车削或其他加工需要为磨削保留合理余量。

余量过小,可能无法完全去除前序加工痕迹或热处理变形;余量过大,则可能增加磨削时间、热量和变形风险。

项目导入时应结合材料、热处理方式、零件结构、最终公差及表面要求确定磨削余量,并将其纳入整体加工路线,而不是等到最后一道工序再临时处理。

零件在淬火、渗碳等热处理过程中,可能因材料内应力释放和温度变化产生一定的尺寸变化或形状变形

对于轴承位、密封面、定位外圆等关键功能尺寸,仅依靠热处理前的车削精度通常难以保证最终装配要求。

因此,对于有热处理要求的精密回转零件,可在工艺设计阶段预留磨削余量,在热处理完成后再通过精密磨削对关键尺寸、圆度及表面质量进行最终修正和验证。

磨削完成后,需要根据图纸和零件功能要求选择相应的检测方式。

圆度、圆柱度及相关回转几何特征可通过圆度仪进行验证;关键配合面和功能表面的表面质量可使用粗糙度仪进行检测。

对于涉及其他尺寸或形位关系的零件,还可根据项目要求配置相应的尺寸检测方式。

艾卓可根据项目要求建立首件、过程及最终检测记录,为重复批量生产提供数据验证基础。

建议在询价时提供以下信息:

  • 2D及3D图纸
  • 材料牌号
  • 热处理方式及硬度要求
  • 前序加工状态
  • 最终尺寸及公差
  • 圆度、圆柱度、同轴关系等形位要求
  • 表面粗糙度要求
  • 磨削余量
  • 采购数量及交期要求
  • 检测及质量文件要求

如果零件涉及热处理后精加工、超长轴、薄壁结构、严格配合尺寸或特殊表面要求,建议在询价阶段一并说明,便于工程团队提前评估磨削路线、装夹方式、检测方案及批量生产风险。
上传图纸,评估磨削可行性

上传2D/3D图纸、材料、热处理状态、公差、磨削余量、表面粗糙度及检测要求,工程团队将结合零件结构和功能需求进行磨削工艺评估。

扫码添加项目顾问

可直接发送图纸、零件照片及项目需求
可直接沟通:2D/3D图纸|材料|公差|采购数量|交期要求