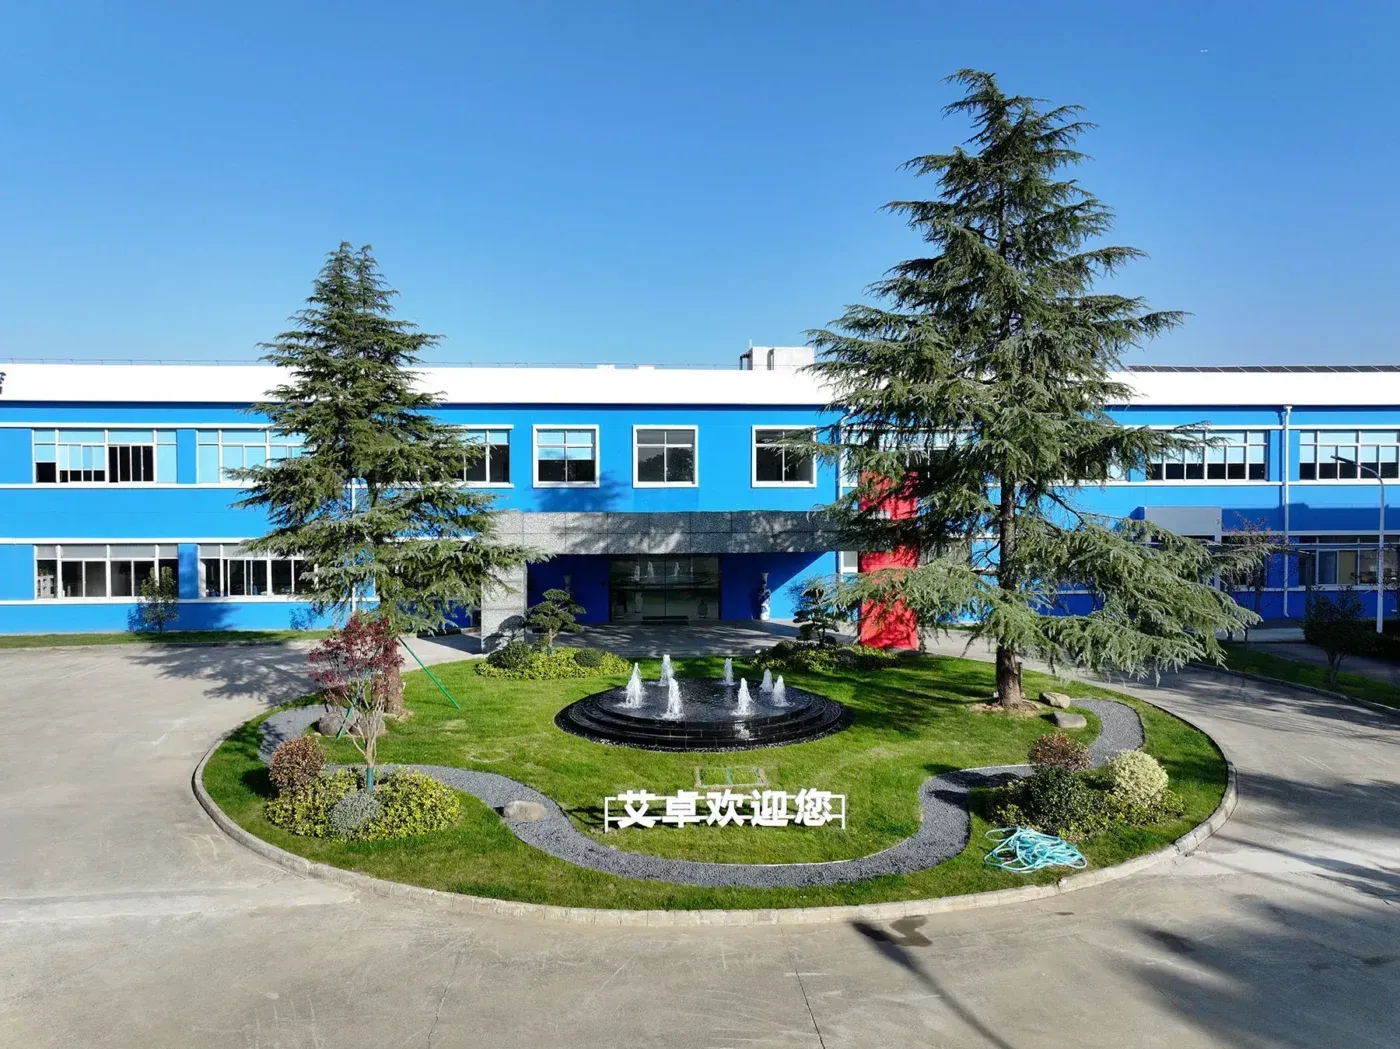
配置30台BST数控车床及30台明阳自动车床, 支持精密回转零件的样件验证、重复订单及批量生产。
支持轴类、套筒、衬套、接头及其他回转结构件。 对于小直径、长径比较大的细长零件, 可进一步评估走心机加工方案。
适合的关键尺寸可评估至 ±0.005 mm, 重点关注直径、同轴度、圆度、圆柱度、 跳动、螺纹及配合尺寸,最终能力依据图纸确认。
根据零件结构和项目要求, 可支持1,000至1,000,000+件的重复生产, 通过工艺固化、刀具管理、过程检测与批次记录, 降低长期量产中的尺寸波动。


实际可加工材料及牌号以图纸和项目评估结果为准。
找不到您需要的材料?请查看我们的完整版 [材料能力指南] 或 [联系我们的工程师] 提出特殊要求。

| 设计特征 | 项目评估重点 |
|---|---|
| 零件直径 | 结合棒料规格、材料利用率、机床能力及生产数量评估加工方式 |
| 长径比 | 细长轴需关注挠曲、振动、直线度、同轴度及装夹支撑方式 |
| 公差、圆度与跳动 | 明确轴承位、密封面、配合直径及功能关键特征 |
| 螺纹与退刀槽 | 明确内外螺纹规格、有效长度、退刀位置及检测方式 |
| 薄壁与变形 | 关注夹紧力、壁厚、材料刚性和加工顺序造成的变形 |
| 内孔、台阶与刀具可达性 | 深孔、窄槽及小内圆角需评估刀具进入、排屑及深径比 |
CNC车削适合加工以圆柱、圆锥、内孔、外圆、台阶、螺纹和端面为主要特征的回转类零件,例如精密轴、套筒、衬套、接头、法兰件、螺纹件及阀类零件等。
是否适合采用CNC车削,还需要结合零件直径、长径比、材料、公差、形位要求、表面处理及采购数量综合评估。对于小直径、长径比较大的细长零件,也可进一步评估走心机加工方案。
艾卓目前CNC车削可评估的最大车削直径约Ø300 mm。
实际可加工范围还需要结合零件长度、结构、装夹空间、刀具可达性、公差及检测要求判断。对于尺寸较大、结构复杂或存在深孔、薄壁等特征的零件,建议先提供2D/3D图纸,由工程团队确认具体加工方案。
CNC车削的实际公差能力取决于材料、零件尺寸、长径比、结构刚性、装夹方式、刀具状态及检测条件。
对于结构和工艺条件合适的关键尺寸,可评估至 ±0.005 mm。同轴度、圆度、圆柱度、跳动、螺纹及配合尺寸等要求,则需要结合图纸和功能要求具体确认。
对于批量项目,除了单件尺寸是否达标,还需要重点评估重复生产中的尺寸稳定性和检测可执行性。
两者都适用于回转类零件,但适用场景不同。
CNC车削更适合轴、套筒、衬套、接头、法兰及中等直径回转零件,重点关注直径、同轴度、圆度、跳动和螺纹等特征。
走心机加工更适合小直径、长径比较大及带横孔、槽、铣平面等复合特征的细长轴和微型零件,可通过导套支撑降低加工中的振动和挠曲。
最终采用哪种工艺,应根据零件结构、尺寸、公差及批量要求进行评估。
同轴度和跳动通常与基准选择、装夹方式、加工顺序、刀具状态及检测方法密切相关。
项目导入阶段应明确功能基准和关键配合尺寸,并根据零件结构确定合理的加工路线和装夹方案。量产过程中通过首件确认、刀具寿命管理、关键尺寸过程检测及最终检验,对直径、同轴度、圆度和跳动等特征进行持续监控。
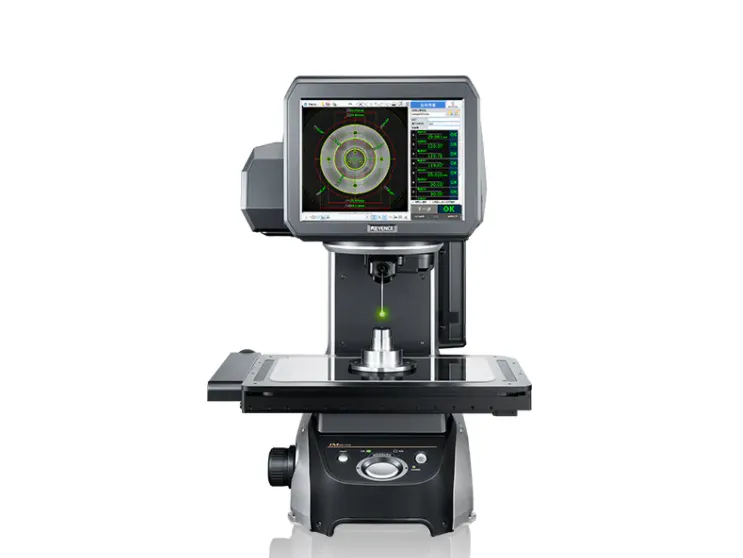
根据图纸要求,可采用圆度仪、CMM等设备对关键回转特征进行验证。
建议提供:
如果零件涉及细长轴、深孔、薄壁、特殊螺纹、热处理、镀层后关键尺寸或严格的同轴度/跳动要求,建议在询价阶段同步说明。
资料越完整,工程团队越容易准确评估加工路线、装夹方式、检测方案、批量风险及报价。