汽车电磁阀阀套加工的难点,不是把某一个内径尺寸加工到公差范围内,而是让内孔尺寸、圆度与圆柱度、内外圆轴线关系、表面状态、毛刺以及阀芯阀套实际配合同时受控。进入汽车零部件批量生产后,还需要管理刀具磨损、材料批次、加工基准、测量系统和工程变更,否则单件检验合格,并不等于不同批次之间具有稳定的配合一致性。
对于汽车与新能源汽车精密零部件中的电磁阀、流体控制和执行器组件,阀套通常属于典型的功能配合件。工程评审时,应从“单个尺寸是否合格”进一步转向“整个功能配合链是否稳定”。
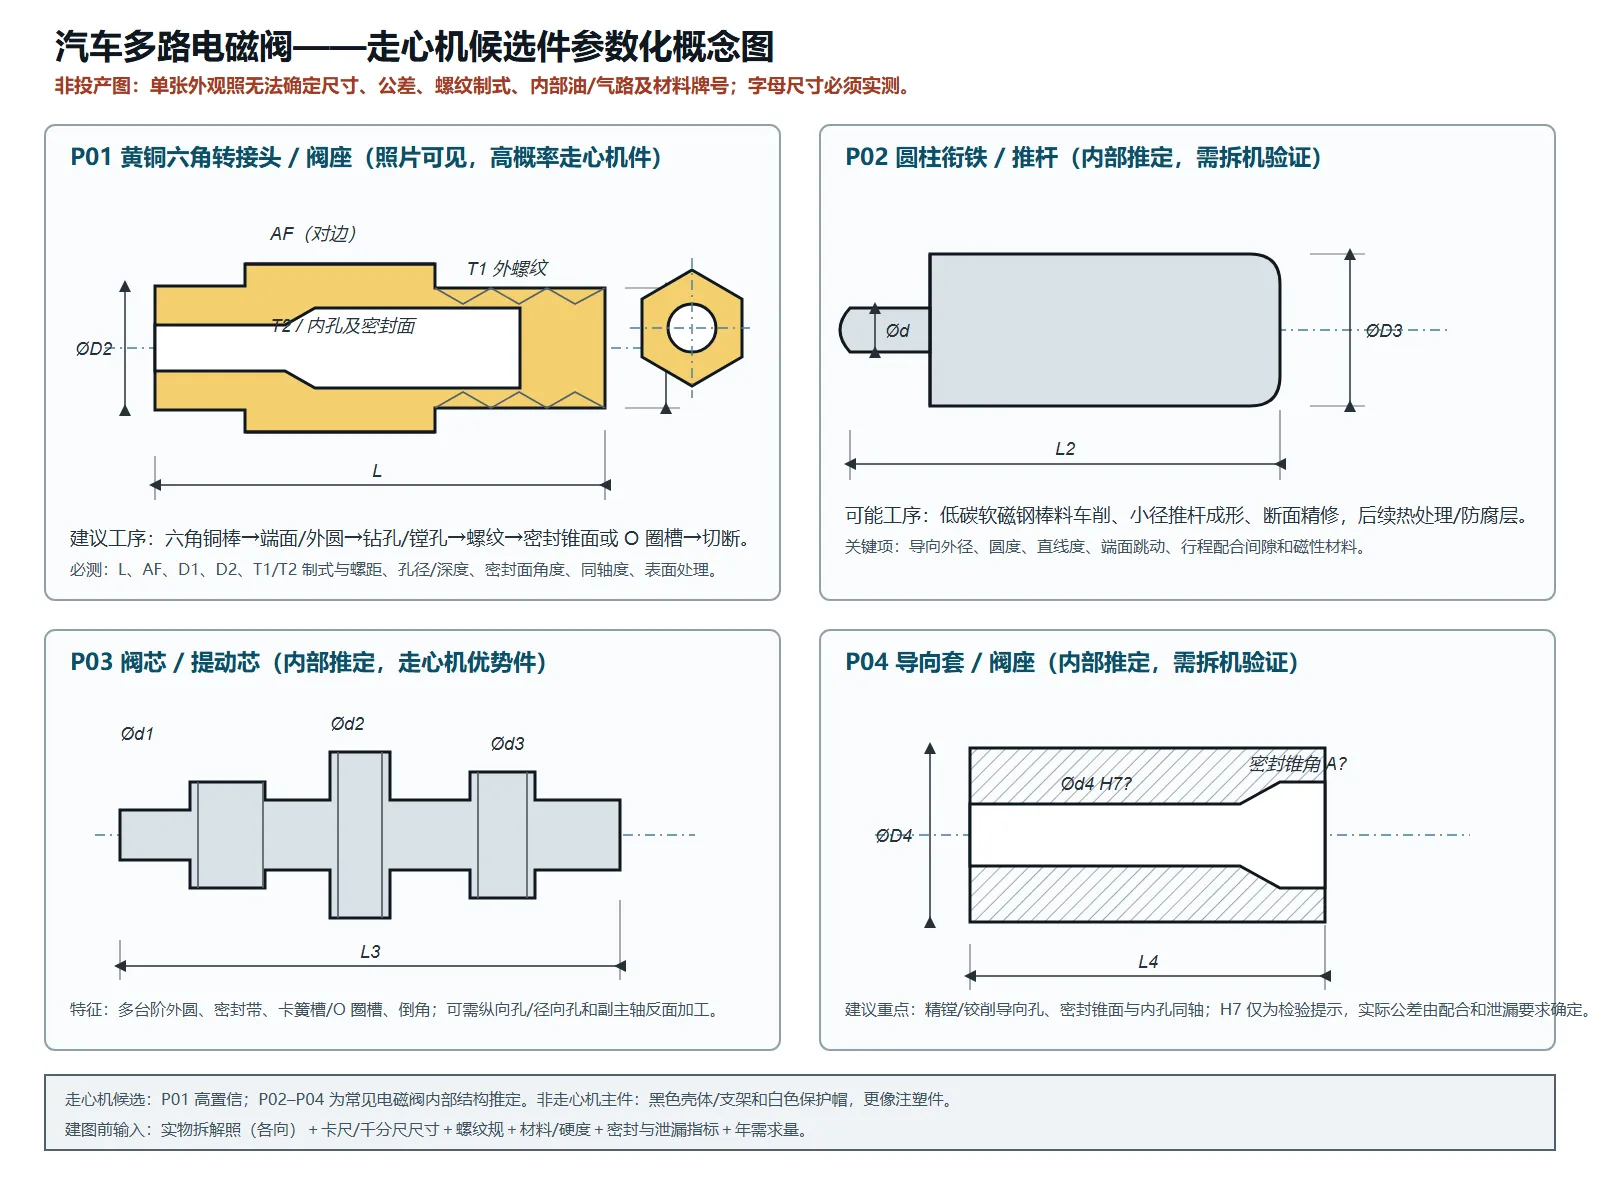
阀套内径只是配合链中的一个变量,不能单独代表零件的最终功能状态。
在电磁阀组件中,阀芯通常需要在阀套内部完成导向、往复运动或流体控制。即使内孔尺寸处于图纸规定范围,如果圆度、圆柱度、轴线关系、表面状态或孔口毛刺异常,仍可能改变局部配合状态。
阀套通常需要综合关注以下特征:
| 控制项目 | 主要影响 | 常见风险 |
|---|---|---|
| 内孔直径 | 决定基础配合尺寸 | 间隙偏大或偏小 |
| 圆度 | 影响径向间隙均匀程度 | 局部过紧或泄漏风险 |
| 圆柱度 | 反映孔长方向的整体形状 | 锥度、鼓形、局部卡滞 |
| 内外圆轴线关系 | 影响导向与装配状态 | 偏载、局部摩擦 |
| 表面粗糙度 | 影响摩擦、密封及磨损 | 运动阻力或磨损增加 |
| 孔口及交叉孔毛刺 | 影响装配和滑动区域 | 划伤、卡滞、颗粒脱落 |
| 阀芯—阀套实际间隙 | 直接关联功能匹配 | 功能离散和批次差异 |
因此,汽车电磁阀阀套加工应从单一尺寸控制转向功能尺寸、几何特征和批量过程共同控制。
一个内径数值不能完整描述孔的真实形状。
例如,同一个阀套在不同位置测得的直径可能都位于尺寸公差范围内,但整个孔仍可能存在锥度、局部椭圆、鼓形或其他形状偏差。
ISO 286-1:2010规定了圆柱等线性尺寸的ISO公差与配合体系,并定义了孔、轴及配合相关基础概念。ISO官网显示,该版本在2026年再次复审确认,仍为现行版本。
但尺寸公差并不替代几何公差。
因此,对功能性阀套内孔,工程人员通常需要分别确认:
图纸要求到什么程度,应由具体电磁阀结构和功能决定,不能为追求“高精度”而机械增加不必要的公差项目。
汽车电磁阀阀套加工没有一套适用于所有结构的固定路线。
根据材料、热处理状态、孔径、孔深、几何公差和表面要求,工艺可能涉及:
粗加工 → 半精加工 → 精加工 → 去毛刺 → 清洗 → 最终检测
具体使用钻削、镗削、铰削、磨削或其他精加工方式,应结合实际图纸判断。
如果阀套主体属于典型回转体,可先评估CNC车削加工是否能够在统一工艺基准下完成外圆、端面、内孔及相关回转特征。
如果零件尺寸较小、长径比较大,同时具有横孔、槽、螺纹等复合特征,则可以进一步评估走心机精密加工是否有利于减少重复装夹。
对于热处理后尺寸、圆度或表面质量要求更高的配合面,则可能需要增加精密磨削加工。
工艺选择的依据应是图纸与功能要求,而不是先确定设备,再让零件适应设备。
阀套关键轴线关系首先是基准控制问题,其次才是设备精度问题。
如果关键内孔、定位外圆和端面经过多次装夹,而不同工序使用不同基准,即使各尺寸分别满足公差要求,重复定位误差仍可能累积到最终几何关系中。
ISO 5459:2024规定了几何产品规范中基准与基准体系的术语、规则和表达方法。
因此,项目导入时首先需要回答:
对于结构允许的阀套,应优先评估在一次装夹或统一工艺基准下完成具有强关联的回转特征。
目的不是单纯减少工序,而是降低:
对于小直径、细长或复杂套筒类零件,走心机加工可以作为工艺评估选项之一,但是否适用仍需结合直径、长径比、材料、内部结构和批量要求判断。
这是阀套图纸评审中容易出现的一个误区。
设计真正关心的可能是:
ISO 1101:2017建立了几何产品规范中形状、方向、位置和跳动等几何公差的符号与表达规则。
因此,应根据客户图纸使用正确的几何特征名称,而不是把所有轴线偏差统一描述成“同轴度”。
真正决定阀芯阀套配合状态的是两种零件实际尺寸及几何分布的组合,而不是单独检查阀套。
以基础直径间隙为例:
实际直径间隙 = 阀套实际内径 − 阀芯实际外径
按允许尺寸极限进行理论分析时:
最小直径间隙 = 阀套最小允许内径 − 阀芯最大允许外径
最大直径间隙 = 阀套最大允许内径 − 阀芯最小允许外径
这类尺寸链计算能够帮助工程人员判断设计窗口,但仍然不能代替实际功能分析。
因为最终配合还可能受到以下因素影响:
如果零件后续存在电镀、钝化或其他后处理,还需要在工艺前期评估表面处理是否会改变最终配合尺寸或功能表面状态。
因此,阀芯和阀套分别“尺寸合格”,并不能自动证明任意组合后的功能状态完全相同。
样件合格证明的是若干零件能够达到要求,而长期量产需要证明制造过程能够持续重复这一结果。
这是电磁阀阀套加工从样件进入批量阶段后的核心区别。
例如,首批样件的内孔尺寸可能处于公差带中间区域,但随着生产继续,刀具逐渐磨损,尺寸开始向某一侧缓慢漂移。
此时零件可能仍未超差。
但是,如果另一条生产线制造的阀芯尺寸恰好分布在相反方向,两种零件组合后的实际间隙可能已经发生明显变化。
所以长期量产不能只关注“有没有超公差”,还要关注尺寸分布有没有逐渐移动。
镗刀、铰刀及其他内孔加工刀具状态变化,可能影响:
批量生产不能只依赖固定换刀周期,还需要结合实际过程数据判断刀具状态是否已经影响关键尺寸。
不同材料批次即使牌号相同,其硬度、组织状态和切削表现仍可能存在一定差异。
这些变化可能进一步影响:
因此,长期批量项目需要将材料批次与生产、检测记录建立对应关系。
如果阀套需要热处理、镀层或其他后处理,最终控制尺寸应以完成相关关键工序后的状态为准。
前序加工尺寸稳定,并不意味着后处理后的最终尺寸必然稳定。
对于可能影响配合面的后处理,应在项目评审阶段明确:
尺寸变化并不一定全部来自加工过程。
量具、测量位置、测量力、测量温度或操作方法改变,也可能造成数据偏移。
对于小公差配合零件,应避免:
把测量系统波动误认为加工波动,也避免把检测分辨率不足造成的数据“很稳定”误认为过程真的稳定。
稳定量产的核心不是不断提高末端全检比例,而是把影响阀芯阀套配合的关键变量纳入过程控制。
在汽车项目中,可以按照以下逻辑建立控制链。
图纸及项目评审阶段首先识别:
并不是图纸上所有尺寸都需要采用相同的控制方式。
真正影响装配、运动、密封或安全功能的项目,应优先建立相应控制计划。
工艺人员需要明确:
每一道工序依靠什么基准生产,最终又依据什么基准验证。
如果关键内孔、定位外圆和功能端面之间存在明确关系,应尽量避免不必要的多次基准转换。
这一步实际上决定了后续很多所谓“设备精度问题”会不会被放大。
首件检验不能只理解成“检查第一件有没有超差”。
它还需要验证:
艾卓现有精密零部件质量控制流程将来料确认、FAI首件、IPQC过程检验、最终检验和批次追溯作为连续的质量控制环节,而不是把质量验证全部放到出货前完成。
对于汽车项目,还可能根据客户要求进入PPAP流程。AIAG的PPAP资料所关注的核心之一,就是确认实际生产过程具有持续满足设计记录和规范要求的潜在能力,而不仅是提交几件合格样品。
对于影响阀芯阀套配合的关键特性,可以根据项目风险、批量及客户要求评估SPC和过程能力分析。
过程数据更应该帮助回答这些问题:
当过程开始出现异常趋势时,最好在零件真正超差以前识别,而不是等终检发现一批不合格品以后再追溯原因。
SPC的价值不是生成控制图,而是让异常出现时知道下一步做什么。
关键特性出现异常趋势时,应根据项目质量计划明确:
如果没有反应计划,大量检测数据很容易变成一堆“漂亮但不行动”的表格。
进入稳定量产以后,下列变化都可能影响已经验证过的制造结果:
是否需要重新进行首件、过程能力验证或PPAP相关提交,应按照客户要求和变更风险确定。
“工艺改了一点点”不等于“产品结果不会变化”。
通止规适合快速判断部分尺寸边界,但不能替代阀套全部几何特性的检测。
不同检测工具解决的是不同问题。
| 检测方式 | 主要用途 | 不适合单独完成的判断 |
|---|---|---|
| 通止规 | 快速判断尺寸是否越界 | 实际尺寸趋势、圆度、圆柱度 |
| 内径量仪/气动量仪 | 批量监控内径变化 | 完整几何形状 |
| 圆度类检测设备 | 圆度、圆柱度等回转几何 | 所有尺寸和位置特征 |
| CMM | 基准关系、位置及复杂几何验证 | 未必适合作为所有高频过程尺寸的最快检测工具 |
| 粗糙度仪 | 功能表面的表面粗糙度 | 尺寸和形位 |
因此,检测方案应该遵循:
按照特性选择测量方法,而不是试图用一种设备验证全部要求。
对于长期批量阀套,还需要兼顾检测节拍。实验室检测适合验证复杂或高要求几何特征,生产现场则可能需要更适合高频过程监控的测量方法。
不准确。
内孔直径只是尺寸信息,不能完整代表圆度、圆柱度、轴线关系、表面状态和毛刺情况。
不一定。
真正需要分析的是两个零件的实际尺寸分布、几何误差以及组合后的功能窗口。
平均值接近目标值,并不意味着整个分布都处于理想状态。
不一定。
公差应该由实际功能、装配条件、工作环境和可靠性要求确定。
没有功能依据地不断收紧公差,会增加加工和检测难度,却不一定产生对应的使用收益。
不能。
全检主要识别产品结果,而稳定量产还需要控制产生这些结果的加工过程。
同时,任何测量系统本身也存在分辨率、重复性和测量误差,因此末端全检不能替代过程能力建设。
这种理解存在风险。
材料、刀具、程序、夹具、关键工艺、后处理或检测方式的变化,都可能影响原来已经验证的结果。
涉及变更时,应按照客户要求和项目质量控制程序评估是否需要重新验证。
评估汽车电磁阀阀套加工能力,不建议只问“你们能做到多少公差”。
单一极限精度数字很难反映长期量产能力。
更值得了解的问题包括:
这些问题通常比只了解设备型号,更有助于判断一家供应商是否适合长期重复生产。
通常不能只指定一个“最关键尺寸”。内孔尺寸往往非常重要,但实际还要结合阀芯外径、圆度、圆柱度、基准关系、表面粗糙度和毛刺共同判断。具体关键特性应以图纸和实际功能要求为准。
不是。公差应根据阀芯阀套功能间隙、材料、温度、表面状态和制造能力确定。没有功能依据地过度收紧公差会增加加工和检测成本,并不一定带来对应的功能改善。
圆度描述一个圆截面本身的形状状态,不依赖外部基准;位置、跳动等轴线相关要求则通常需要结合相应基准进行评价。因此,一个内孔圆度很好,并不意味着它与外圆或其他功能基准的关系一定正确。
当普通车削、镗削或其他前序工艺无法稳定达到最终尺寸、几何形状或表面质量要求,尤其是热处理后关键配合面需要进一步精加工时,可以评估精密磨削。具体是否需要仍应依据图纸、材料和最终功能确定。
因为实际配合还受到两种零件的尺寸分布、形状误差、轴线关系、表面状态、温度及清洁度等因素影响。分别满足单件尺寸要求,并不意味着所有随机组合的实际间隙完全相同。
不是所有尺寸都需要SPC。对于影响功能、装配、安全或客户定义的关键特性,可结合项目风险、生产数量及客户要求评估SPC和过程能力分析。目的应是识别过程变化,而不是单纯生成统计报表。
汽车电磁阀阀套从样件进入长期量产时,重点应从“这一件能不能做出来”转向“工艺、检测和批次是否能够持续受控”。
如果项目涉及阀套、阀芯、精密套筒或其他回转类流体控制零件,可通过联系艾卓精密提交2D/3D图纸、材料牌号、预计数量、关键尺寸、形位公差、热处理/表面处理及PPAP等质量要求。具体加工路线、检测方案与制造能力以图纸和项目工程评审结果为准。