FANUC全电动注塑设备支持稳定的成型条件和重复生产, 根据零件尺寸、材料、模具及项目要求匹配成型方案。
支持PA66、PPS、PPA、ABS、PC、POM及项目指定工程塑料, 根据强度、耐温、尺寸稳定性和功能要求进行材料评估。
支持金属嵌件、螺纹件、端子、销轴、套筒等与塑胶一体成型, 并评估嵌件定位、结构保持及成型稳定性。
试模确认后对材料、温度、压力、冷却时间及关键成型条件 进行记录和管理,降低重复订单中的尺寸与外观波动。



| 设计特征 | 一般建议 | 艾卓注塑能力 | DFM 优化建议 |
|---|---|---|---|
| 零件尺寸与单次注射重量 | 开模前应评估零件尺寸、重量、壁厚和材料流动性。 | 可根据机台能力、材料、模具设计和生产要求,为定制塑料件提供注塑支持。 | 询价评审时,请确认零件尺寸、预计重量、材料牌号和功能要求。 |
| 壁厚 | 均匀的壁厚有助于减少缩痕、翘曲和冷却不均。 | 开模前可在 DFM 阶段评估壁厚和成型可行性。 | 避免壁厚突然由厚变薄;条件允许时采用圆角或渐变过渡。 |
| 加强筋与柱位 | 加强筋和柱位应在保证强度的同时避免产生缩痕。 | 可根据零件功能评估加强筋、柱位、螺丝柱、卡扣和装配特征。 | 加强筋厚度应小于相邻壁厚,并在根部增加圆角,以提高成型稳定性。 |
| 浇口位置 | 浇口位置会影响充填平衡、熔接线、外观面和尺寸稳定性。 | 可结合模具设计和零件要求评估浇口位置及充填方向。 | 避免将浇口设置在关键外观面、密封区域或精密配合特征上。 |
| 嵌件注塑 | 金属嵌件应具备稳定的定位、合适的固持特征和便于注塑的几何结构。 | 成型前可评估 CNC 加工金属嵌件、螺纹嵌件、端子、插针和套筒。 | 可采用滚花、沟槽、倒扣或定位特征,提高嵌件稳定性和抗拔力。 |
| 脱模斜度 | 脱模斜度有助于零件顺利脱模,并减少顶出过程中的表面损伤。 | 可根据零件几何结构、表面纹理、材料和开模方向评估脱模斜度。 | 条件允许时,应在竖直壁、加强筋、柱位和纹理表面设置脱模斜度。 |
| 材料收缩率与表面要求 | 开模前应确认材料收缩率、纹理、涂层及其他表面要求。 | 可按项目评估材料选择、表面要求、尺寸检测和文件资料需求。 | 询价时请提供材料牌号、表面纹理、颜色、外观标准和关键尺寸。 |


艾卓可根据项目要求评估 PA66、PPS、PPA、ABS、PC、POM 等常用工程塑料,以及客户指定的其他材料。
实际材料选择需要结合零件的强度、耐温、尺寸稳定性、耐磨性、绝缘性、外观及使用环境综合判断。如果涉及玻纤增强、阻燃等级、颜色或材料合规要求,建议在项目导入阶段一并提供材料规范。
普通注塑主要是将塑料材料直接成型为完整塑胶零件;嵌件成型则是在模具中预先放入金属嵌件,再通过注塑将塑胶与金属结合为一体。
常见嵌件包括螺纹件、端子、销轴、套筒及其他金属功能件。
嵌件成型除了关注塑胶本身的缩水、翘曲和尺寸,还需要重点评估嵌件定位、包覆区域、滚花或防转结构、拔出力及成型过程中的位置稳定性。
可以根据项目进行评估。
艾卓同时具备CNC精密加工能力,可针对注塑项目中的螺纹嵌件、精密销轴、套筒、端子及其他金属功能件进行加工与成型配套评估。
对于塑胶与金属一体成型项目,建议在DFM阶段同时审核金属嵌件和塑胶结构,包括尺寸配合、定位方式、滚花或槽结构、包覆区域及重复成型稳定性,避免把金属件和塑胶件分开设计后再被动修正。
缩水和翘曲通常与材料特性、壁厚变化、浇口位置、模具结构、成型温度、压力及冷却条件有关。
在项目导入阶段,应先通过DFM评估壁厚、加强筋、柱位、浇口、材料收缩率及关键尺寸。试模和样件确认后,再对材料牌号及关键成型条件进行记录和管理。
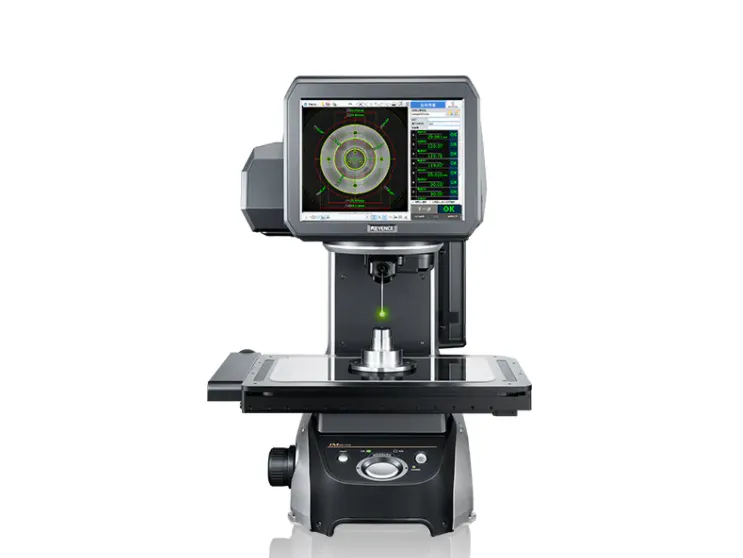
进入批量生产后,通过首件确认、过程检测和关键尺寸监控,持续关注缩水、翘曲、缺胶、飞边及嵌件位置等问题,降低重复生产中的尺寸波动。
根据客户图纸和项目要求,可配合提供:
具体检测方式和质量文件范围,应根据零件结构、公差、材料、应用场景及客户质量要求确认。
建议提供以下信息:
如果项目涉及玻纤增强材料、阻燃等级、嵌件成型、包胶成型、严格尺寸公差或特殊外观要求,建议在询价阶段同步说明。
资料越完整,工程团队越容易准确评估模具方案、材料、成型窗口、检测方式、项目风险及报价。