车铣复合加工|复杂回转零件的多工序协同制造

长期批量精密零部件制造
车铣复合加工适合评估以回转结构为主体、同时具有侧孔、铣槽、扁位或定位平面的零件,重点解决多工序之间的基准衔接、重复装夹及孔槽位置关系控制问题。能否在同一设备或同一装夹中完成,需要结合实际设备配置与图纸确认。

艾卓精密定位于长期批量精密零部件制造。围绕“批批如一,件件可控”,根据零件结构、材料、公差和批量需求评估加工路线,将工艺定标、制程管控与批次追溯落实到项目导入要求中。
  • IATF 16949
  • ISO 9001
  • 200+生产及配套设备
  • FAI / CMM / PPAP支持
艾卓精密车铣复合加工

车铣复合加工的关键价值

针对同时具有车削与铣钻特征的复杂回转零件, 从工序协同、基准关系、结构可制造性与重复批量要求出发, 评估适合的加工路线。

多工序协同
梳理加工路线

梳理外圆、内孔、螺纹与钻孔、铣槽、铣平面的工序关系, 比较复合加工与分序加工路线。 结合实际设备配置与装夹条件, 评估可组合完成的特征及仍需后续处理的工序。

基准关系控制
关注关联特征

以功能轴线、定位端面和装配方向为依据, 评估孔槽位置、角向关系与重复定位风险。 统一加工与检验的基准理解, 将关键尺寸和关联特征纳入同一评审。

复杂特征评估
提前识别风险

对回转与非回转特征的组合, 逐项检查刀具可达性、夹持空间、薄壁刚性与交叉孔毛刺。 同时考虑后处理影响及最终检测条件, 明确项目导入前需要验证的问题。

面向重复批量
明确受控条件

将图纸版本、程序、刀具、装夹与检验要求纳入项目评审, 确认样件验证和后续重复生产需要保持的条件。 围绕工艺定标、制程管控与批次追溯, 明确变更和质量记录要求。

具体加工方案需结合零件结构、材料状态、公差要求、 实际设备配置、装夹方式及检测条件评估。 组合工序不代表所有特征均可一次装夹完成, 也不构成精度、成本或交期保证。

什么样的零件适合车铣复合加工?

通常是以回转结构为主体,同时具有径向孔、偏心孔、键槽、扁位、定位平面或其他非回转特征的零件。精密车铣复合零件的评估,应同时关注特征能否加工,以及它们之间的功能关系能否稳定验证。

径向孔 / 侧孔

核对孔轴线相对功能轴线的位置、角向要求,以及交叉孔口的去毛刺与检验条件。

铣槽 / 键槽

明确槽宽、槽深、位置与端部形状,评估刀具进入、排屑和边缘处理。

扁位 / 定位面

确认扁位与螺纹、孔槽或装配面的方向关系,避免加工基准和装配基准脱节。

回转 + 非回转特征

识别哪些关联特征适合组合加工,哪些需要换装夹、热处理或后续精加工。

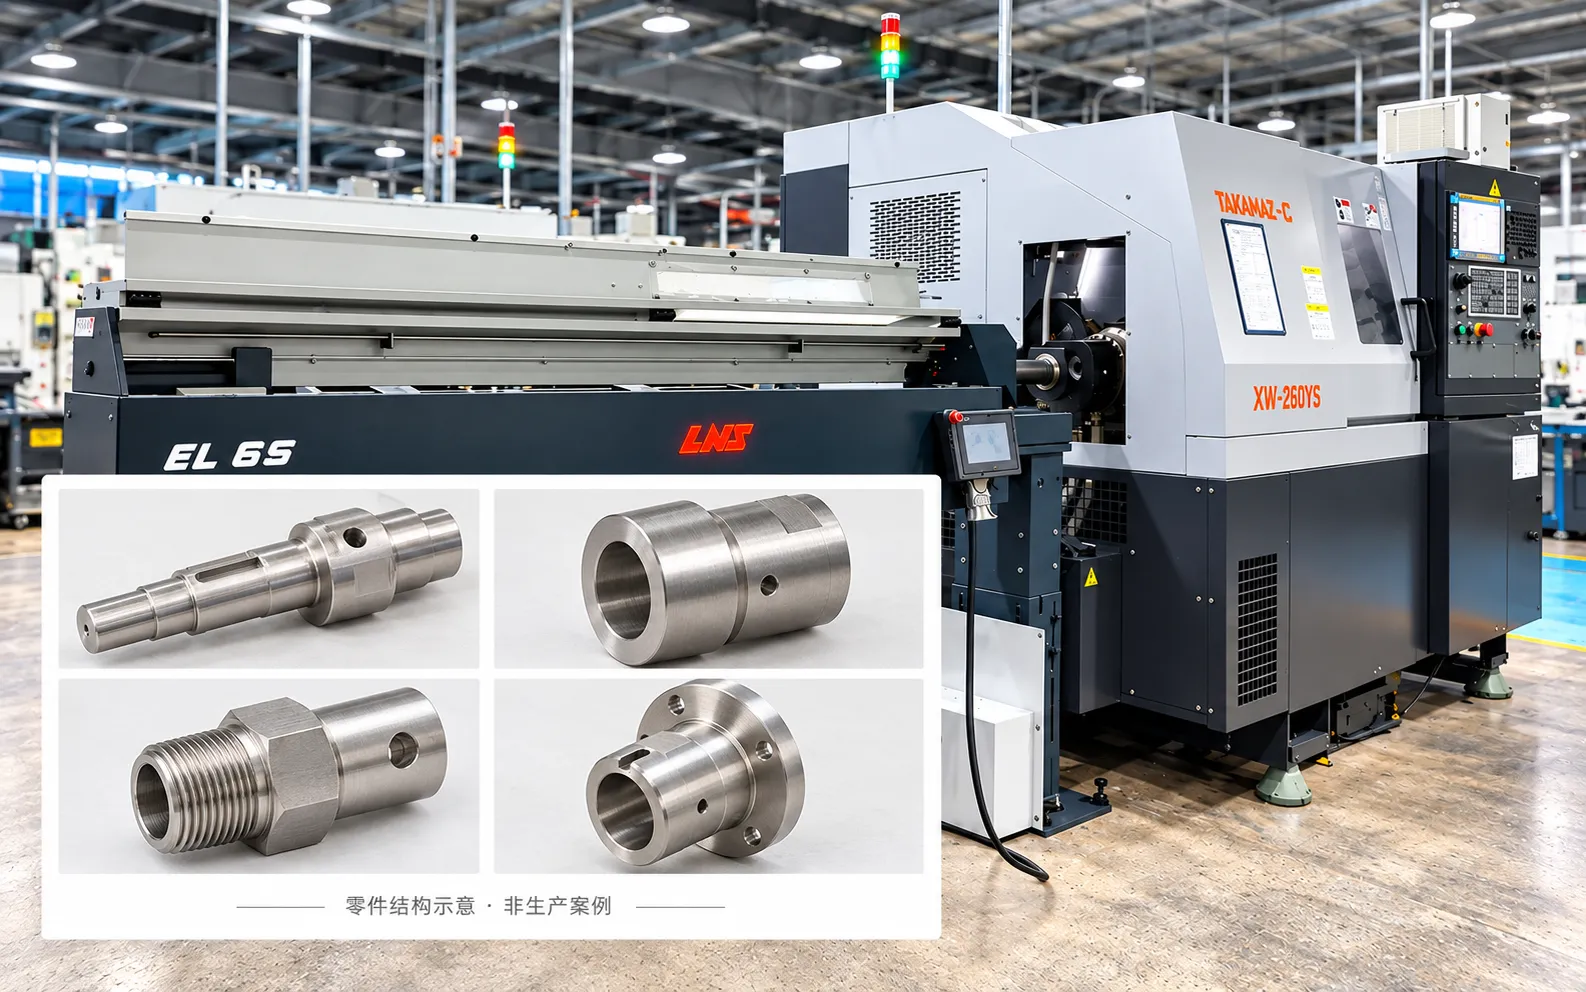
典型车铣复合零件与加工特征

以下为工艺适用性讨论中的零件类型,不是艾卓已生产案例。具体工序、材料与可制造性需结合图纸确认
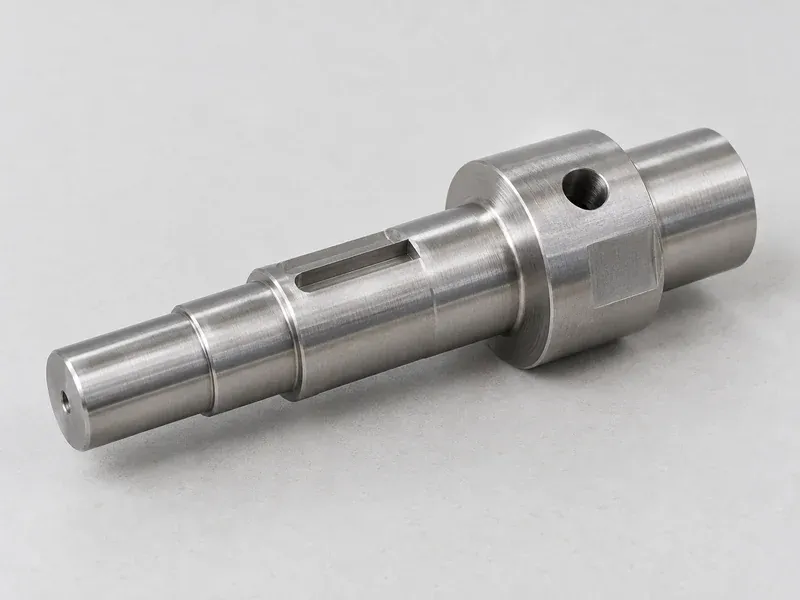
带侧孔和铣槽的精密轴类零件结构示意

精密轴类

外圆、台阶、径向孔、扁位与铣槽组合。评估重点:功能轴线与孔槽关系、夹持长度及换向定位。
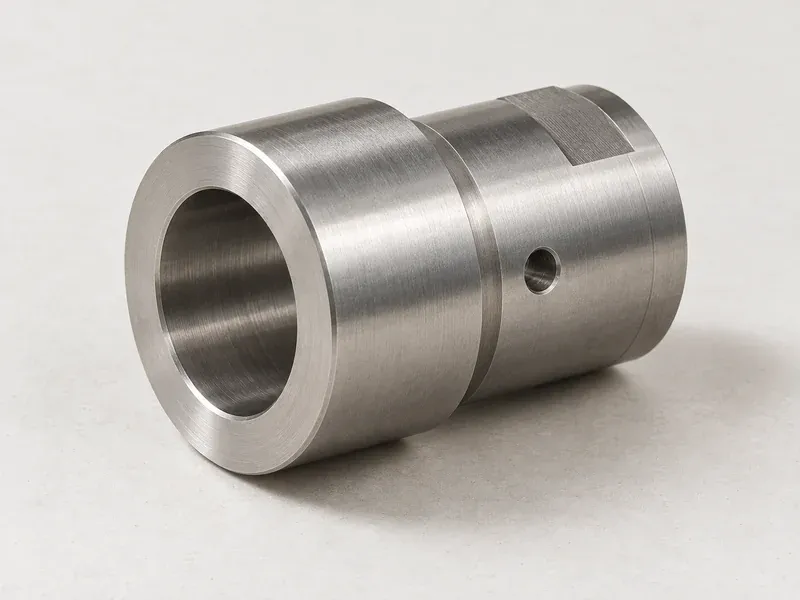
带内孔与侧孔的精密套筒零件结构示意

套筒与连接件

内外圆、端面、螺纹与侧孔组合。评估重点:内外圆基准、薄壁夹紧变形和交叉孔毛刺。
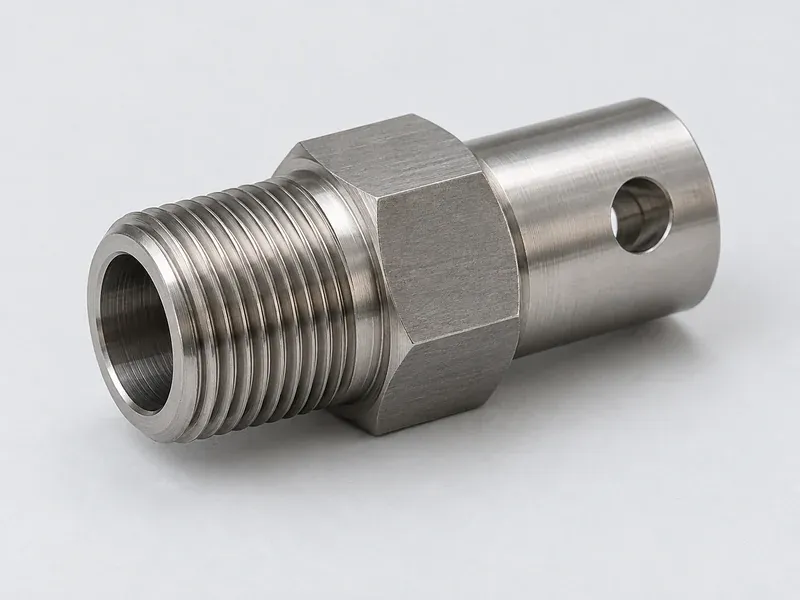
带外螺纹与扳手位的金属连接接头结构示意

接头类零件

螺纹、扳手位、密封配合面与侧向孔槽组合。评估重点:装配方向、密封面保护及后处理影响。
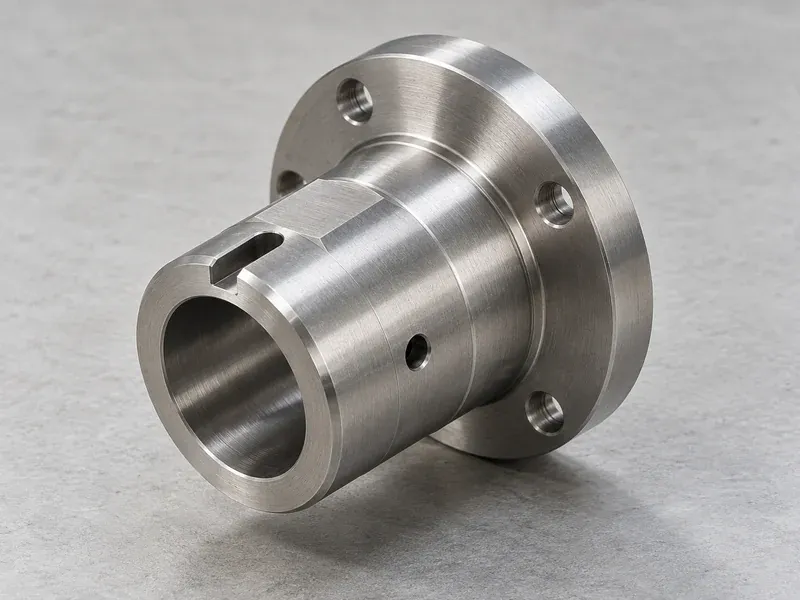
带法兰孔和铣槽的复杂回转零件结构示意

复杂回转结构件

多个加工方向与装配基准相互关联。评估重点:工序先后、刀具干涉与最终检测可达性。

车铣复合加工方案与DFM评估

报价前,应把结构、材料状态、基准、装夹、刀具可达性、后续工序和最终检测一起评审。车铣复合批量加工的路线选择,还需比较准备成本、重复生产条件和质量验证要求
评估项目 主要检查内容 拟确认结果
零件结构与功能 哪些外圆、内孔、横孔、槽、扁位和螺纹需要相互定位? 标注关键特性、功能面及不允许变更的位置关系。
加工基准与装夹 功能轴线、定位端面与测量基准是否一致?换装夹影响哪些特征? 比较组合与分序路线,确定夹持方案及验证项目。
设备匹配与刀具可达性 侧向加工、深孔深槽是否存在行程、干涉或排屑限制? 核对实际配置,区分可组合特征与后续工序。
薄壁、变形与毛刺 夹紧及切削是否影响薄壁形状?交叉孔口如何清理和检查? 明确夹持、余量、去毛刺与边缘验收要求。
材料与后处理 材料状态、热处理或镀层会怎样影响最终尺寸和表面? 确认加工顺序、后处理余量及最终验收状态。
批量与成本 样件、单批数量、年度需求及交付节奏分别是什么? 比较准备成本、节拍、刀具消耗和检验成本,不预设最低经济批量。
检测与文件 关键位置关系如何测量?需要哪些首件、批次和变更记录? 形成检验项目、方法、频次及交付文件的待确认清单。

工艺定标、制程管控与体系支撑

复合加工并不自动意味着批量一致性更好;需要把图纸要求落实到设备、程序、装夹、刀具、检测与变更管理中

工艺定标|锁工艺、控变更

在项目导入时确认图纸版本、工序顺序、功能轴线、装夹定位、程序及刀具要求;通过样件和首件验证关键关联特征。涉及材料、设备、夹具、程序或后处理的重要变化,应先评估影响,再按约定验证和导入。

制程管控|保制程、控全链

除直径和长度外,还应按图纸关注孔槽位置、角向关系、刀具磨损、夹紧状态和毛刺。明确换刀、重新装夹或过程异常后的检查要求;检验频次依据零件风险与项目约定确定。

体系支撑|强追溯、促改进

按项目要求关联材料批次、生产批次、图纸和程序版本、检验结果及变更记录。出现偏差时,据此界定影响范围,分析原因并验证纠正措施,为重复订单积累改进依据。

车铣复合零件的质量检测与批次追溯

车铣复合零件除外圆、内孔、长度与螺纹外,还可能需要检查孔槽位置、角向关系、跳动和配合面。应依据图纸功能确定测量基准、检测方法和验收状态,不以某一种检测设备替代完整的检验方案。
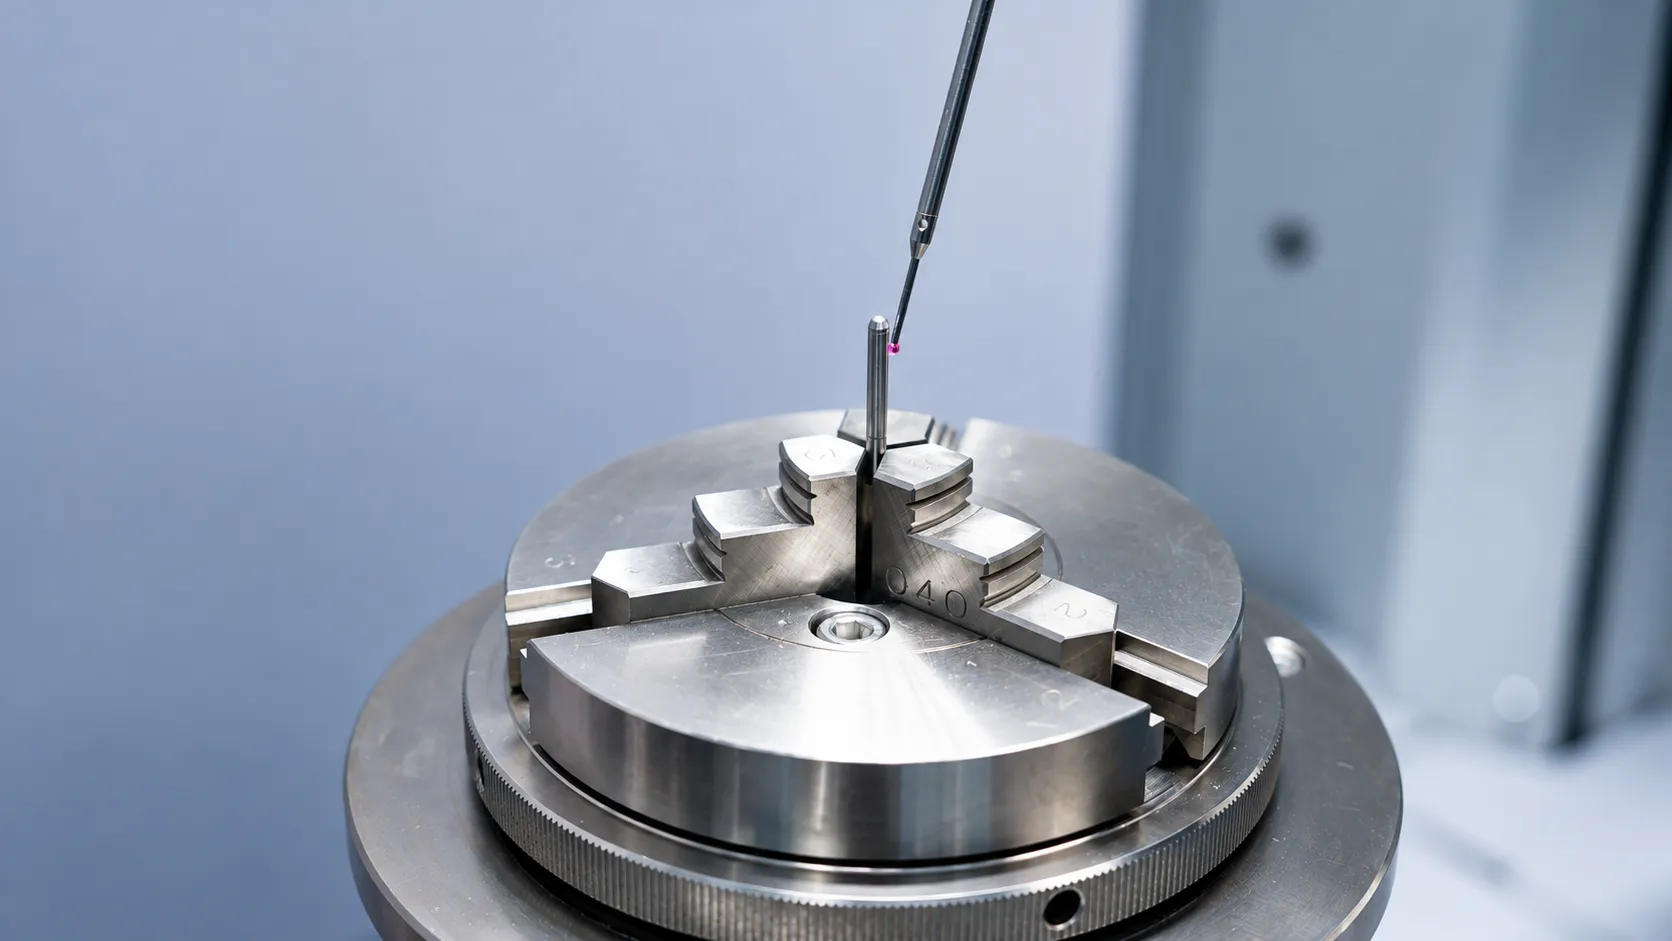
精密测量探针对金属夹具进行定位测量的场景示意图

首件与关键特性验证

根据图纸与检验计划,确认关键回转尺寸、孔槽位置关系及加工、测量基准。
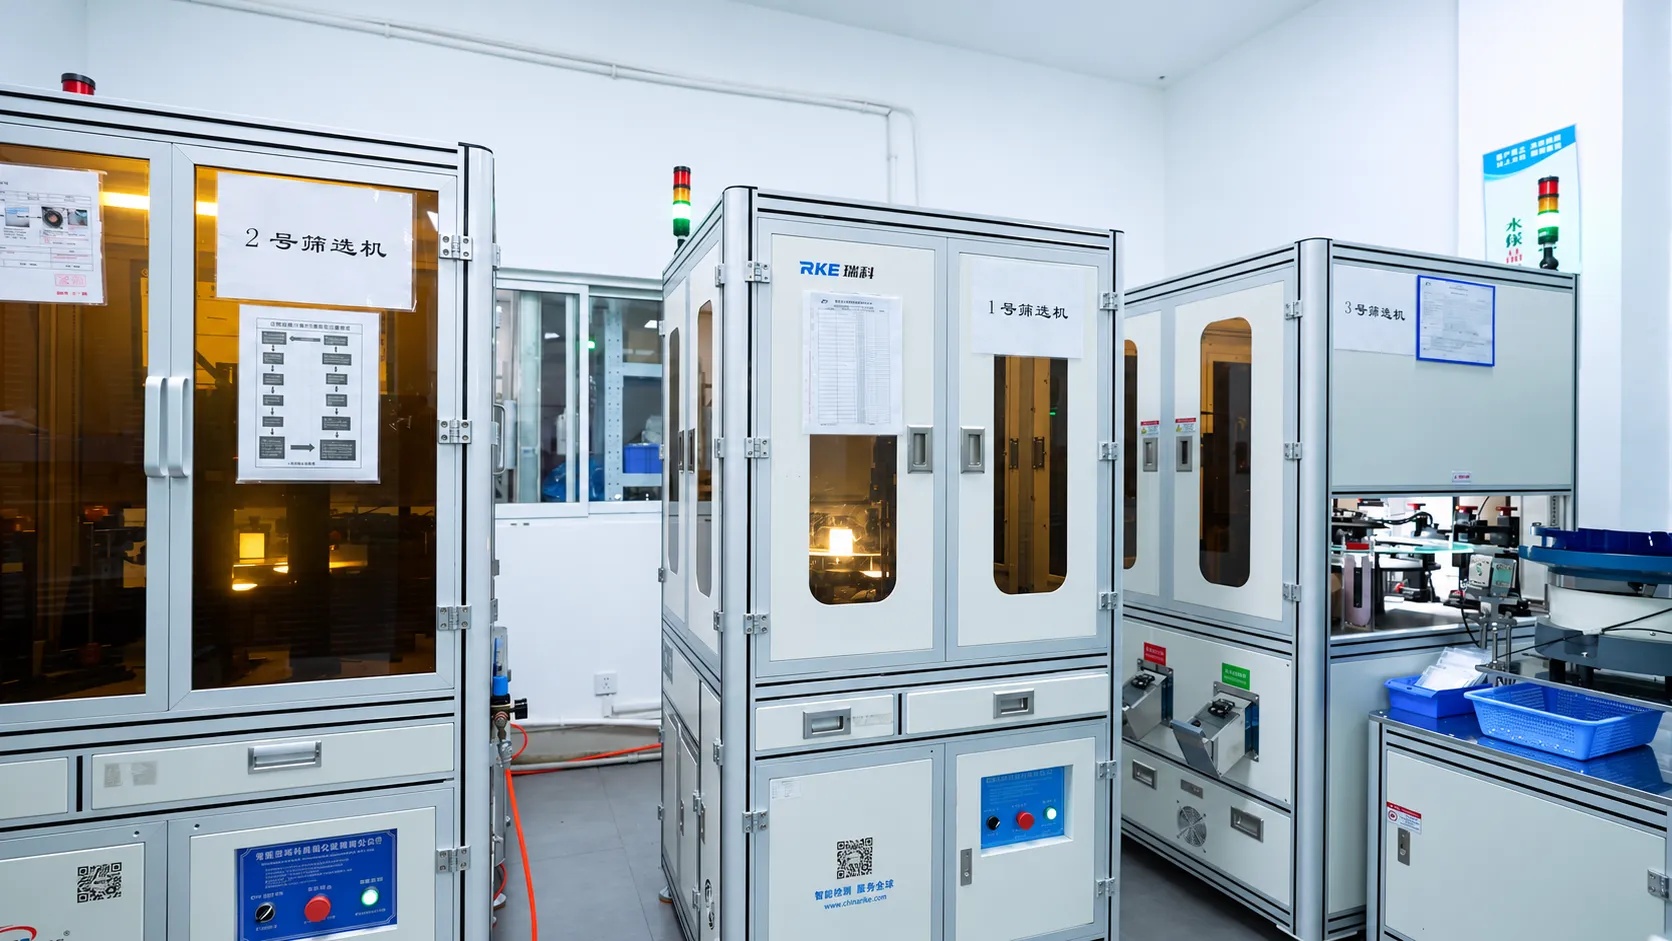
精密零部件自动筛选与批量质量检测设备示意图

自动筛选与过程检测

对适合自动化筛选的批量零件,根据项目质量计划评估尺寸、外观或相关特征的检测方式。
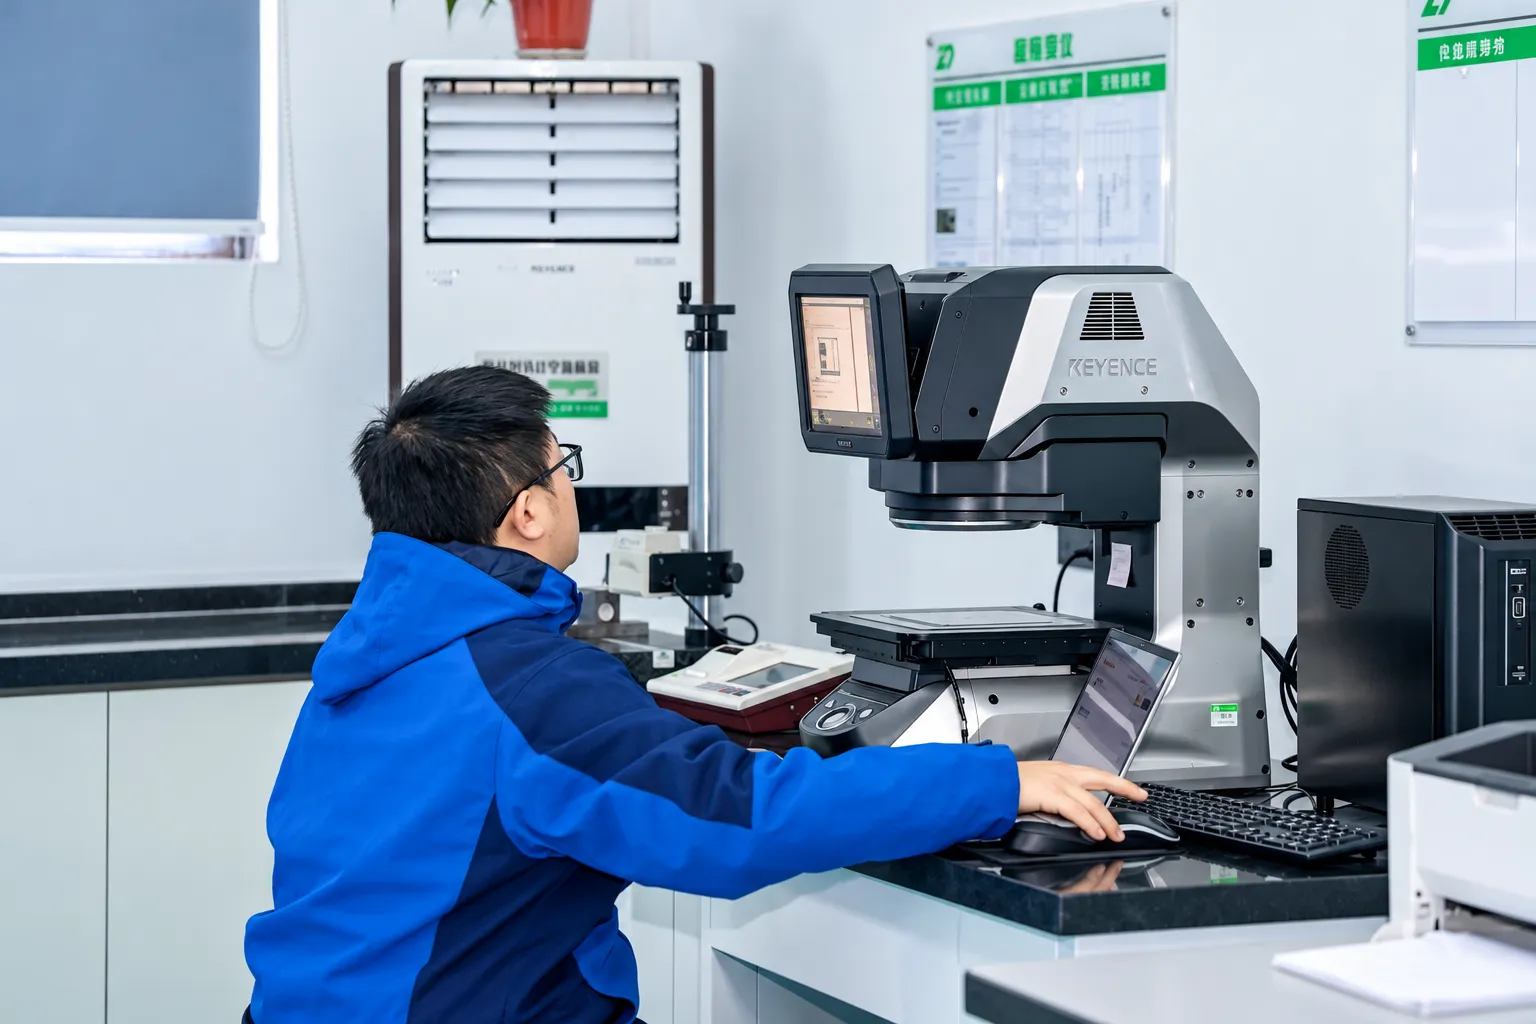
检测人员操作影像测量设备进行精密零件尺寸检测的场景示意图

影像尺寸检测与最终复核

根据零件结构与公差要求,采用适合的测量方式复核关键尺寸,确认最终检验结果。

车铣复合加工常用材料与选型考虑

具体材料牌号、尺寸范围、加工能力和后处理条件以图纸评估为准,避免脱离材料状态和功能要求选择工艺。

车铣复合零件的典型行业应用

汽车与新能源汽车

关注装配位置、密封配合与变更管理。

消费电子

关注小型结构、外观边缘与重复装配。

5G与通信

关注连接定位、接触面与镀后配合要求。

医疗及高要求设备

关注零件功能、表面状态与质量记录;行业专项要求需单独确认。

车铣复合加工常见问题

围绕报价、图纸、加工工艺、公差、材料、批量生产、检测与DFM评估,解答车铣复合加工项目中常见的问题。

CNC车削主要形成以回转为主的表面和特征。车铣复合在适当的设备和配置下进一步结合铣削、钻孔等非回转特征的加工,有利于优化部分复杂零件的工艺路线;具体加工方式取决于设备与零件结构。

不一定。应同时比较车铣复合与分序加工的设备适配性、装夹与基准关系、刀具干涉、节拍、成本及检测要求,选择综合可行的方案。

对于能够在同一装夹下完成的特征,确实有机会减少部分重复定位环节;但最终质量仍取决于机床、夹具、程序、刀具、材料与检验,不应将其视为自动达到更高精度的保证。

建议提供2D/3D图纸、材料牌号及状态、关键尺寸及形位公差、样件和年度需求量、后处理、检测要求,以及必要的质量文件要求。单批数量、图纸版本和期望交付节点也有助于评估。

应在项目导入阶段确定关键特性、加工顺序与检验方案,并围绕程序版本、刀具状态、生产批次及工程变更建立适当的管理与记录机制。
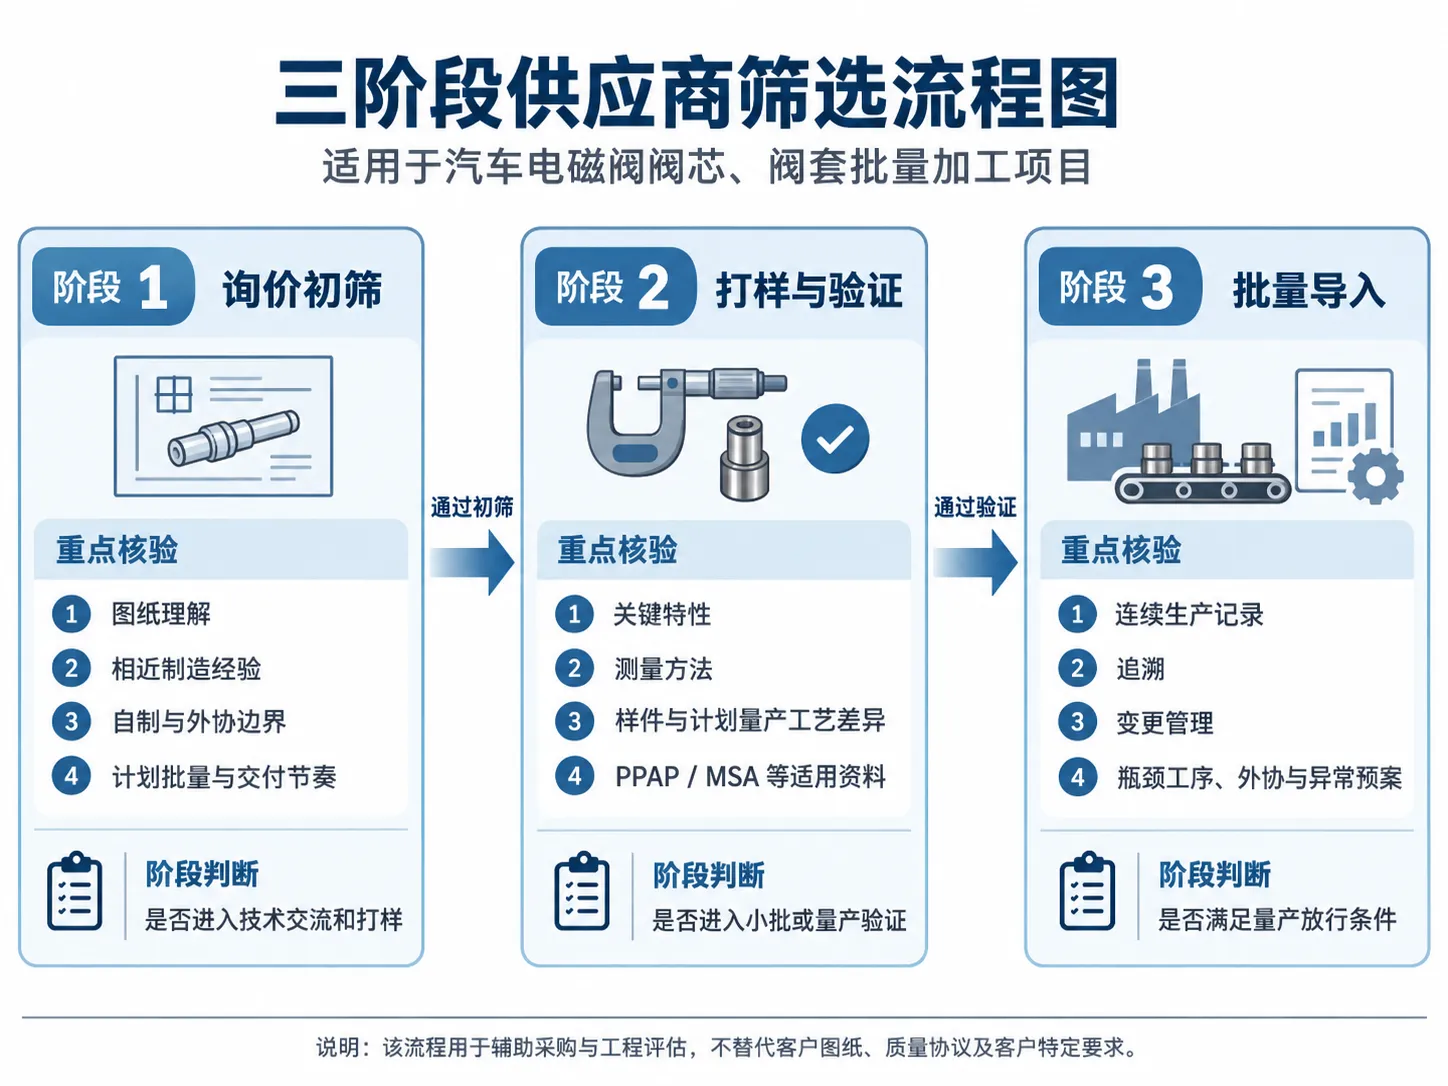
相关精密制造技术内容

与复杂回转体零件、配合尺寸及供应商选择有关的技术文章

有车铣复合加工项目需求?

提交图纸、材料、公差、预计批量及检测要求,获取项目工艺路线与DFM初步评估

扫码添加项目顾问

可直接发送图纸、零件照片及项目需求
艾卓精密项目顾问企业微信二维码
可直接沟通:2D/3D图纸|材料|公差|采购数量|交期要求