重卡燃气电磁阀有耐寒要求时,零件打样前应先明确实际环境与介质温度,再把要求落实到材料状态、关键配合、密封相关表面和组件验证条件。极靴、壳体、挡板等零件需要按图完成制造与检验;密封件、线圈及装配后的组件,则需要按项目要求确认低温密封与动作表现。不能只给加工方一句“需要耐寒”,也不能用常温尺寸合格代替低温功能验证。
对正在开发新项目或第二供应商的采购、工程和质量人员来说,打样前最值得说清楚的是:哪些要求由零件制造保证,哪些需要装配后验证,以及样件最终凭什么批准。
本文围绕重卡燃气电磁阀相关极靴、壳体、挡板及配套组件展开。不同产品的结构和供货范围可能不同,具体零件名称、功能与验收要求,以项目图纸和技术文件为准。
耐寒不是单一的材料标签,而是产品在规定温度、压力、供电和装配条件下,仍能满足相应要求。
例如,车辆在寒冷地区停放后首次启动车辆,与阀门持续接触低温燃气,是两种不同的使用情形。项目既可能关注冷态第一次动作,也可能关注持续工作或温度变化后的密封状态。
因此,在讨论材料或加工方案前,应先明确以下信息。
| 需要确认的工况 | 为什么影响打样与验证 |
|---|---|
| 燃料类型与阀门安装位置 | 明确零件处于哪个系统环节,接触什么状态的介质。 |
| 环境温度与介质温度 | 两者不一定相同,不能只用一个温度描述全部工作条件。 |
| 压力及适用的压差范围 | 为密封与动作验证确定实际工作条件。 |
| 低温下的工作阶段 | 区分停放后的首次动作、持续运行及温度变化过程。 |
| 供电与控制条件 | 明确组件动作验证所对应的驱动要求。 |
| 适用技术规范 | 确定采用的标准、版本、客户要求和合格判据。 |
不能这样判断。应先确认阀门位于燃料系统的哪个位置,以及该位置实际接触的介质状态和温度。
车辆使用LNG,不等于每一个电磁阀都直接接触储存状态下的液态天然气;同样,也不能仅凭“燃气阀”名称,就确定适用的材料与测试要求。
标准的适用范围也应分别核查。例如,ISO 15500-6:2020针对车用CNG燃料系统自动阀,并排除LNG汽化器及其上游部件;ISO 12614-19:2021涉及车用LNG燃料系统自动阀。具体采用哪项标准及哪个版本,应由适用法规和项目技术文件确定。
先明确阀门在哪里、接触什么介质、在什么状态下工作,再讨论零件怎样制造和验证。
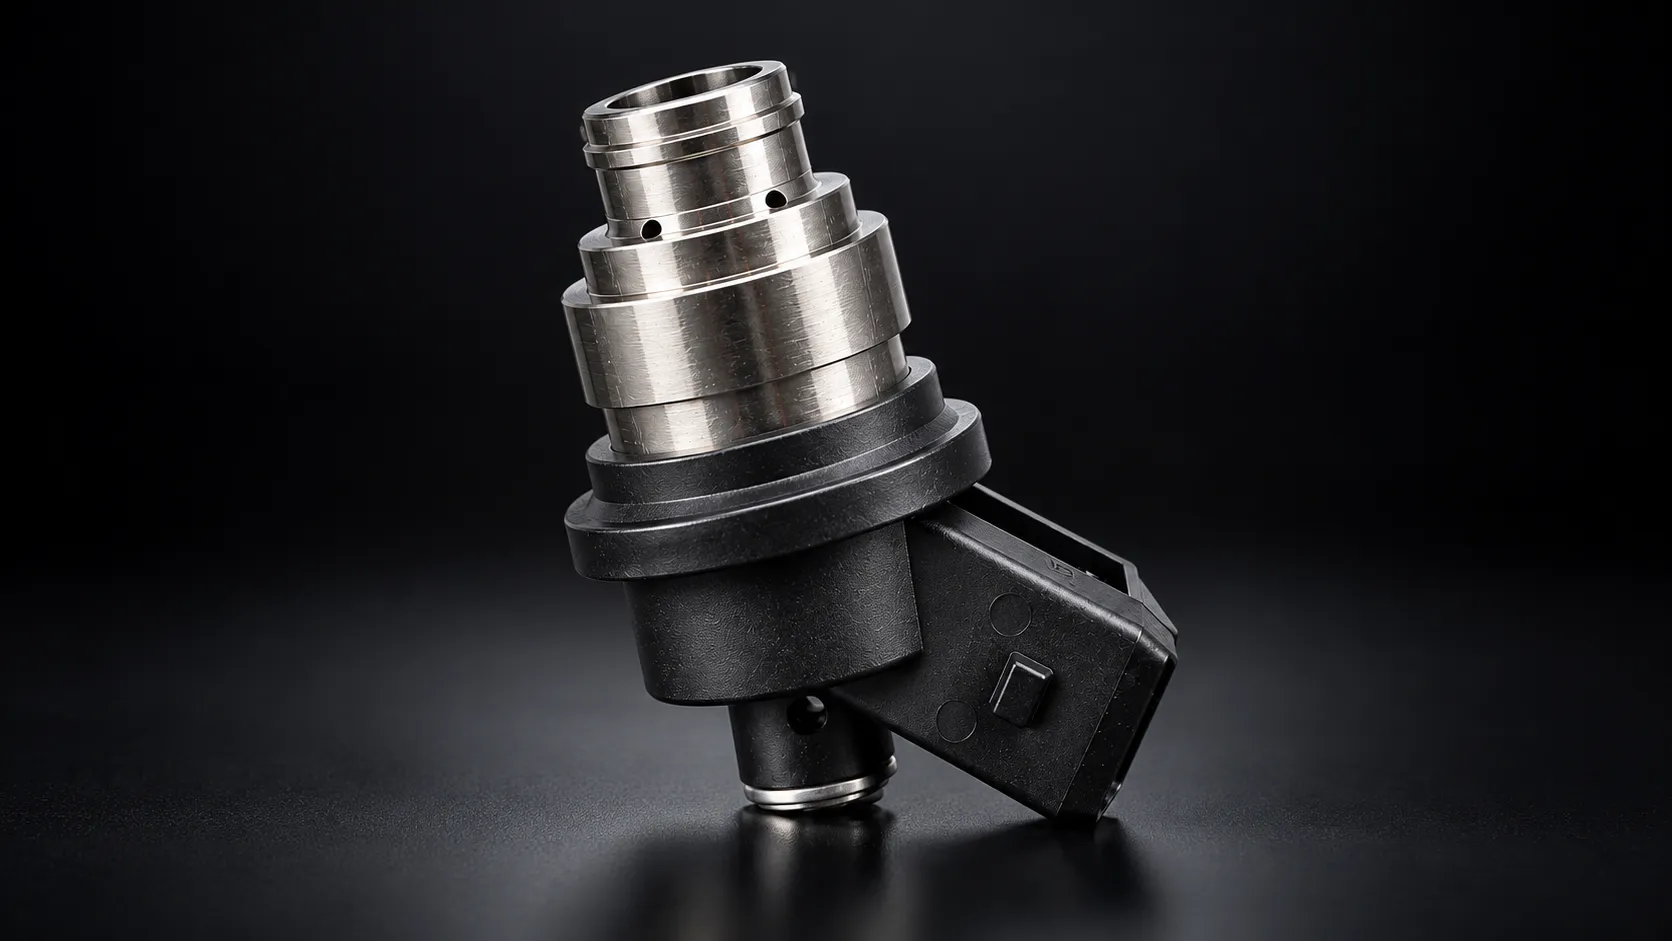
加工供应商应依据客户已确认的图纸和技术文件,识别相关材料状态、关键尺寸、配合位置及检验要求,并评估制造与检测可行性。对于尚未转化为明确零件要求的耐寒需求,应提出技术澄清;必要时提供制造建议,由有设计批准权限的一方确认后,再形成打样依据。
对于图纸中已经明确的要求,应逐项评估制造与检验方案;对于尚未明确、却可能影响密封或动作的特征,应列出待澄清事项,而不是由加工方自行确定材料、公差或结构方案。
以已提供工序资料的重卡燃气电磁阀项目为例,极靴、壳体和挡板对应的制造环节并不相同。打样评审应将已有工序安排与尚需明确的验收要求对应起来。
| 零件对象 | 项目资料中的工序安排 | 打样前需要进一步明确 |
|---|---|---|
| 极靴 | 机加工、热处理及外圆相关工序。 | 材料牌号与最终状态、工序先后关系、是否需要后续精加工,以及热处理后需要验证的尺寸、表面和其他规定特性;涉及磁性能要求时,另行明确依据与验证责任。 |
| 壳体 | 机加工、电镀。 | 镀前加工目标、处理区域、镀后最终验收特性,以及配合位置和密封相关区域的复检责任。 |
| 挡板 | 机加工。 | 实际装配作用、尺寸、几何和边缘要求;涉及后续压装、焊接等工序时,明确交接状态及相关检验要求。 |
表中列出的是该项目资料中的工序安排,用于说明审图与打样时需要确认的问题,不表示所有燃气电磁阀都采用同一工艺路线,也不代表相关样件已经通过低温功能验证。
仅有尺寸结果,不能替代项目规定的材料状态、热处理或镀层等验证信息;相关证据可以分项提供,也可以在可追溯的综合报告中汇总。
零件名称本身不能替代功能说明。例如,不能仅凭“极靴”就推定它一定承担运动导向,也不能仅凭壳体外形判断哪个面参与密封。
如果这些关系对项目至关重要,客户可提供局部装配图或功能区域标注,无需向加工供应商开放与制造无关的完整设计。
温度变化可能改变零件尺寸和相邻材料之间的配合关系。实际影响需要结合材料、结构、温度条件和装配状态判断。
因此,低温要求不是让加工方把公差一律做得更小,而是由设计要求明确哪些配合需要控制,再由制造方保证相应特性符合图纸。
对于圆度、圆柱度、跳动或位置等要求,应按图纸标注的公差类型、测量范围和方法验证;需要引用基准的项目,还应明确基准建立方式。
常温尺寸报告是零件符合性证据,但不能单独回答装配后的低温间隙、运动和密封是否满足要求。
如需进一步了解阀芯类零件的外圆几何与加工过程控制,可参考汽车电磁阀阀芯加工专题。该文用于延伸阅读,不代替本项目极靴、壳体等零件的图纸要求。
如果极靴涉及热处理,或壳体需要电镀等表面处理,应在打样前明确:
对于具有磁路功能的零件,尺寸合格不能代替技术文件中规定的磁性能验证。对于表面处理后的配合位置,也不能只用处理前数据证明最终交付状态合格。
相关制造与交接范围可参考CNC精密车削加工及精密零件表面处理。
密封与动作由多个部件共同实现。金属件制造需要控制自己的交付特性,同时明确与相邻部件的接口要求。
对于使用O形圈的结构,低温适用性需要结合具体材料配方、介质、压力、密封形式和装配条件评估。不能仅凭颜色或某类橡胶的一般温度范围,就认定当前项目适用。
Parker的《O-Ring Handbook》对低温密封及不同应用条件进行了讨论。材料数据可以作为评估依据,但不能直接替代实际密封组件的验证。
对应到金属零件,加工和检验应关注图纸规定的:
例如,密封件安装时需要经过某个孔口,即使最终配合尺寸合格,该孔口存在不允许的毛刺或边缘损伤,仍可能影响装配结果。
审图时既要看密封件最终装在哪里,也要看它安装时经过哪里。
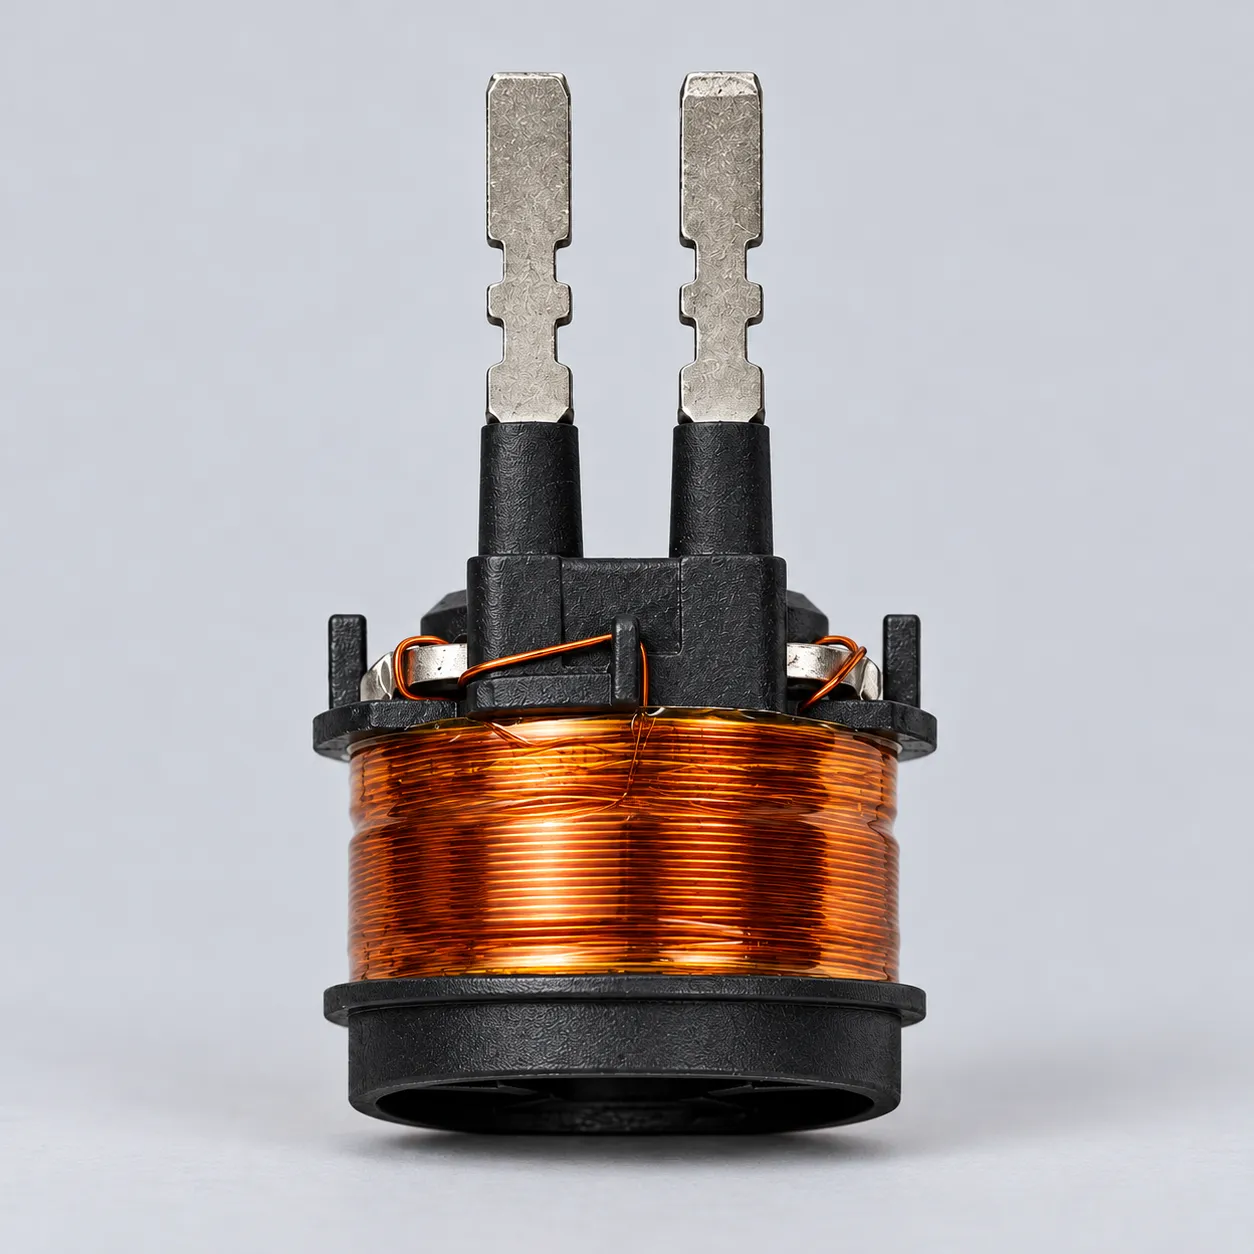
线圈电阻是电气检验项目之一。组件能否按要求开启和关闭,还与驱动条件、磁路、运动阻力、介质压力及装配状态有关。
因此,打样前应确认线圈及相关组件的技术要求、交付资料,以及由谁组织适用的动作验证。不能用常温电阻合格,直接证明规定低温下动作合格。
对于外购密封件、配套线圈或其他组件,应分别明确供货规格和验收责任,不必要求金属加工供应商自行制造所有部件,但不能让关键接口无人确认。
一份有效的验证结果,需要能够回答:测了什么对象、处于什么状态、采用什么条件,以及凭什么判定合格。
零件检验、组件测试和整阀验证可以相互衔接,但不能相互替代。项目应先明确所需验证层级,再制定适用方案。
| 验证要素 | 项目中需要明确的内容 |
|---|---|
| 验证对象 | 单个零件、密封组件、电磁执行组件,还是完整阀门。 |
| 样件状态 | 图纸版本、材料与处理状态、装配配置及相关批次。 |
| 温度条件 | 环境与介质温度、温度稳定判据,以及规定的保持或变化要求。 |
| 压力与供电 | 适用的压力、压差、测试介质和驱动条件。 |
| 验证项目 | 按结构和规范区分外部泄漏、关闭状态内泄漏,以及开启、关闭或其他规定动作要求。 |
| 检测与判定 | 采用的方法、设备能力、合格限值及需要保留的记录。 |
| 执行与批准 | 谁组织测试、谁执行、谁确认偏差及最终结果。 |
如果项目要求低温状态下验证,应按方案确认样件和相关介质是否达到规定状态,而不是只看到试验环境设定了某个温度,就默认对象已经满足测试条件。
同样,低温状态下的结果与恢复常温后的结果应分别识别,不能未经技术依据互相替代。
气密、耐压和动作验证也应分别明确目的。它们是否需要在相同温度下实施、是否组合安排,应由适用标准和项目试验方案决定,不存在适用于所有重卡燃气阀的统一做法。
涉及燃气、压力和低温的测试,应由具备相应条件的责任方按批准方案实施。本文用于项目要求确认,不提供试验操作规程。
“安排了测试”说明项目有验证环节;“通过了测试”则需要对应的条件、记录和判定结果。两者不能混写。
一个项目可能同时涉及机加工、热处理、电镀、冲压、注塑、密封件采购、线圈制造及组件装配。客户不必要求每道工序都在同一家工厂完成,但应明确每个交接点的要求和最终责任。
供应商评估的重点,不只是“这些零件能不能做”,还包括“按什么状态交付、提供什么证据、哪些问题需要通过样件验证”。
| 确认项目 | 打样前应形成的依据 |
|---|---|
| 供货范围 | 具体零件清单,以及交付单件、处理后零件还是约定组件。 |
| 工况信息 | 与本次制造和验证相关的温度、介质、压力及使用阶段。 |
| 图纸与材料 | 有效版本、材料牌号和状态、适用技术规范。 |
| 关键制造特性 | 配合、密封、磁路或装配相关的尺寸、几何、表面及边缘要求。 |
| 后续工序 | 热处理、表面处理及装配的执行方、交接状态和验收责任。 |
| 配套部件 | 密封件、线圈等部件的规格、来源及所需质量资料。 |
| 样件批准 | 需要提交的检测结果,以及尚需完成的组件或整阀验证。 |
| 变更与追溯 | 样件身份、工艺版本、必要批次记录及变更后的重新确认要求。 |
样件批准时,还应说明批准的范围:是金属零件尺寸已确认,还是装配、密封和动作要求也已经取得相应验证。
如果某项低温功能尚未完成验证,应保留其待验证状态,不能因为加工样件被接受,就把所有组件性能一并视为通过。
相关记录与交付要求可参考精密零部件质量控制与追溯。
不是。最低温度及相应验证要求,应由实际安装位置、环境与介质条件、适用规范和产品设计要求确定。没有项目依据时,不应由加工供应商自行填写统一温度指标。
不能直接证明。这些结果对应其实际检验条件。若项目有低温密封和动作要求,还需要按适用方案完成相应验证,并保留测试对象、条件和判定结果。
取决于采购范围和技术协议。仅交付零件时,应提供约定的制造与检验资料;如果还承担组件装配或功能验证,应另行明确测试对象、执行条件、报告和放行责任。
苏州艾卓精密机械有限公司可承接已确认范围内的重卡燃气电磁阀相关零件,包括极靴、壳体、挡板等。涉及热处理、电镀、冲压、注塑及配套组件的项目,可根据具体采购范围,进一步确认制造、外部工序和交付安排。
如正在开发新项目、推进打样或评估第二供应商,建议提供:
这些资料可用于评估制造可行性、检验方法和工序交接。是否承担组件装配、低温气密、动作或耐压验证,应按项目另外确认;具体低温性能结论,以相应测试记录为依据。
把“需要耐寒”转化为明确的工况、零件要求和验证责任,打样才有清楚的目标,后续批准与交付也才有共同依据。