CNC铣削加工|复杂结构件与精密腔体批量制造

面向壳体、支架、板件、腔体及多面结构件,重点控制基准、形位公差与批次稳定性
艾卓精密位于苏州,提供3轴、4轴、5轴CNC精密铣削加工服务,适用于铝合金、不锈钢、铜合金及工程塑料等复杂结构件。围绕“批批如一,件件可控”,通过工艺定标、制程管控与批次追溯,降低多面加工、重复装夹和长期量产中的尺寸波动。
  • IATF 16949
  • ISO 9001
  • FAI / CMM支持
  • 批次质量追溯

CNC铣削加工能力一览

3轴 / 4轴 / 5轴
CNC铣削

适用于壳体、支架、板件、腔体及多面结构件, 根据零件几何结构、加工方向、基准关系及装夹方式匹配加工路线。

最大工件约
1000 mm

支持较大尺寸结构件加工, 实际能力需结合工件尺寸、机床行程、装夹空间、 公差分布及检测条件进行工程评估。

关键尺寸与
形位控制

适合的关键尺寸可评估至 ±0.005 mm, 重点控制位置度、平面度、垂直度、轮廓度及孔系关系, 最终加工能力依据图纸及项目要求确认。

从样件到
长期批量

支持样件验证、小批试产及长期重复生产, 通过工艺固化、刀具管理、过程检测与批次追溯, 降低重复量产中的尺寸波动。

最终铣削加工能力需结合零件材料、结构、尺寸、公差、基准、装夹方式、表面处理及检测要求进行工程评估。

复杂结构件的稳定加工,关键在基准、装夹和检测

CNC铣削不仅考验设备能力,也考验工艺路线、装夹方案、刀具寿命、热稳定和检测验证。艾卓在图纸评审阶段会重点识别薄壁、深腔、复杂曲面、关键孔位、装配基准和后处理影响,提前降低量产风险。

适用零件:

壳体、支架、板件、腔体、散热结构件及多面加工零件。

基准与装夹

围绕功能基准、加工顺序、夹具方案和夹紧风险制定工艺,降低多次装夹产生的位置误差。

过程与检测

根据尺寸、位置度、平面度、垂直度、轮廓度及孔系关系配置过程检测和最终检验。

质量文件

根据项目要求支持FAI、CMM报告、材质证明、批次质量记录及PPAP相关资料。

常用CNC铣削加工材料

铝合金

黄铜

工程塑料(PEEK/POM)

微波陶瓷

紫铜

苏州艾卓获华扬通信战略合作贡献奖

碳钢

苏州艾卓加入苏州市质量管理协会荣誉证书

合成石

实际可加工材料及牌号以图纸和项目评估结果为准。

找不到您需要的材料?请查看我们的完整版 [材料能力指南] 或 [联系我们的工程师] 提出特殊要求。

精密检测复杂几何特征,为批量加工提供数据验证

根据零件尺寸、基准和形位公差要求,配置三坐标、影像测量、轮廓及表面质量检测。通过首件、过程及出货检测,对关键尺寸、孔系关系、位置度、平面度和轮廓等特征进行验证。

三坐标测量

位置度、平面度、垂直度、轮廓及多基准尺寸关系。

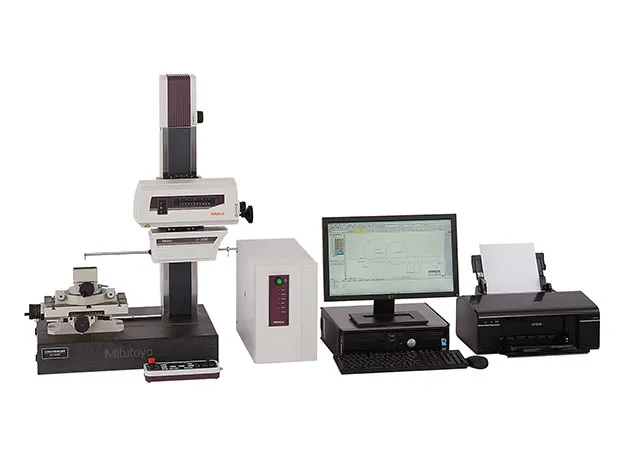
轮廓与粗糙度检测

轮廓、圆角、功能表面及表面质量。

影像测量

孔位、边缘、轮廓及小尺寸结构特征。

CNC铣削如何降低重复量产中的批次波动?

工艺定标|锁工艺、控变更

项目导入阶段明确基准策略、加工顺序、夹具方案、程序版本、刀具及关键工艺参数,并通过样件和首件验证形成重复生产基准。

制程管控|保制程、控全链

量产过程中管理刀具状态、切削参数、过程检查点及更换周期,对关键尺寸和形位要求持续监控,降低刀具磨损、装夹变化等因素带来的尺寸漂移。

体系支撑|强追溯、促改进

将图纸版本、程序、夹具、材料批次、检测结果及质量记录与生产批次关联;涉及变更时先评估、验证并按要求确认,为重复订单和长期稳定供货提供追溯基础。

CNC铣削零件设计与DFM要点

设计特征 项目评估重点
工件尺寸与加工范围 工件尺寸、刀具可达性、装夹空间、加工方向及检测条件
关键公差 优先识别装配、密封、定位、运动及功能关键尺寸
内角与腔体圆角 根据刀具直径和腔体深度设置合理圆角,避免不可加工尖角
薄壁与变形 关注材料刚性、夹紧力、切削顺序和表面处理造成的变形
深孔与螺纹 评估孔深、排屑、刀具进入空间、螺纹深度及侧壁距离
基准与多面加工 明确功能基准及位置关系,降低多次装夹产生的累积误差

CNC铣削零件表面处理与后处理

根据材料及耐腐蚀、耐磨、导电、密封、外观和装配要求,可配合阳极氧化、电镀、钝化、喷砂、抛光等表面处理。涉及处理后关键尺寸时,应在DFM阶段明确尺寸基准及镀层补偿要求。

CNC铣削零件的典型行业应用

汽车与新能源汽车

传感器外壳、雷达支架、热管理结构件、执行器结构件。重点控制位置度、材料批次和PPAP相关文件。

消费电子

金属外壳、穿戴设备结构件、散热件、铰链和治具。重点控制外观面、阳极氧化一致性和快速导入。

5G与通讯

RF腔体、波导结构件、滤波器腔体、光模块结构件。重点控制腔体尺寸、平面度、镀层厚度和表面粗糙度。

医疗及高要求设备

结构支架、夹具、精密外壳和器械零件。重点控制表面质量、毛刺和尺寸报告。

CNC铣削加工常见问题

围绕报价、图纸、加工工艺、公差、材料、批量生产、检测与DFM评估,解答CNC铣削加工项目中常见的问题。

CNC铣削适合加工壳体、支架、板件、腔体、散热结构件、安装件及其他多面复杂结构件,尤其适用于包含平面、孔系、槽、台阶、腔体及多基准特征的零件。

实际加工方案需要结合零件材料、尺寸、结构、公差、基准关系、表面处理及采购数量进行评估,并根据零件特征选择3轴、4轴或相应的加工路线。

艾卓目前CNC铣削可评估的最大工件尺寸约1000 mm

但是否能够实际加工,不能只看零件外形尺寸,还需要结合机床行程、零件高度、装夹空间、刀具可达性、公差要求及检测条件综合判断。

对于较大尺寸或复杂结构件,建议先提交2D/3D图纸,由工程团队确认具体加工可行性。

CNC铣削的实际公差能力取决于材料、零件尺寸、结构刚性、加工深度、基准设计、装夹方式及检测条件

对于结构和工艺条件适合的关键尺寸,可评估至 ±0.005 mm;位置度、平面度、垂直度、轮廓度等形位要求则需要结合具体图纸进行判断。

对于批量项目,我们更关注的不只是单件能否做到目标尺寸,还包括该尺寸在重复生产中的稳定性和可检测性。

薄壁零件容易受到夹紧力、切削力、材料内应力及加工温升影响,出现翘曲、变形或尺寸波动。

项目导入时通常需要结合零件结构,对装夹方案、加工顺序、切削参数、刀具路径及过程检测节点进行评估,并根据需要采用分阶段加工、合理释放余量等方式降低变形风险。

如果零件后续还涉及阳极氧化、热处理或其他表面处理,也需要提前评估处理过程对最终尺寸和形位的影响。

多面加工的关键在于先明确功能基准和尺寸链关系,再根据零件结构确定加工顺序和装夹方案。

对于有孔系、安装面、定位面或多个相互关联特征的零件,应尽量减少不必要的重复定位,并通过首件确认、过程检测及最终检测验证关键位置关系。

针对位置度、平面度、垂直度及轮廓等要求,可根据项目需要采用CMM等检测方式进行验证,从而降低多次装夹带来的累积误差。

建议提供:

  • 2D及3D图纸
  • 材料牌号
  • 采购数量
  • 尺寸及公差要求
  • 形位公差和关键特性
  • 表面处理要求
  • 检测及质量文件要求
  • 交期要求

如果零件涉及薄壁、深腔、复杂孔系、严格位置度、特殊材料、热处理或处理后关键尺寸,建议在询价阶段一并说明。

资料越完整,工程团队越容易准确评估加工路线、装夹方式、检测方案、量产风险和报价。
上传图纸,评估铣削工艺与量产风险

上传2D/3D图纸、材料、数量、公差、表面处理及检测要求,工程团队将结合零件结构、基准、装夹方案和批量需求进行DFM及工艺评估。

扫码添加项目顾问

可直接发送图纸、零件照片及项目需求
可直接沟通:2D/3D图纸|材料|公差|采购数量|交期要求