
配置250吨硅胶压缩成型能力, 适用于密封件、垫片、阀件、防护套及其他定制硅胶零件, 根据尺寸、材料、硬度及模具结构匹配成型方案。
对结构和材料条件适合的硅胶零件, 关键尺寸可评估至 ±0.05 mm, 最终能力需结合零件尺寸、硬度、壁厚、结构及检测方式确认。
结合CNC加工能力,支持硅胶模具、嵌件定位工装、 样件模具及DFM后的模具调整, 为分型线和关键功能面控制提供工艺基础。
支持硅胶与客户指定金属或塑胶嵌件进行包胶成型, 重点评估嵌件定位、保持结构、包覆区域及成型稳定性。



| 设计特征 | 项目评估重点 |
|---|---|
| 壁厚 | 尽量保持均匀,避免突然厚薄变化,评估固化稳定性及薄壁成型风险 |
| 分型线 | 尽量避开密封面、功能面和关键外观区域 |
| 飞边敏感区域 | 在2D图纸明确不可接受飞边的关键功能面和密封区域 |
| 倒扣 | 利用硅胶柔性评估脱模可行性,同时关注撕裂和结构损伤风险 |
| 公差 | 仅对真正关键功能尺寸设置紧公差,并结合材料硬度、零件尺寸及测量方法评估 |
| 包胶嵌件 | 评估嵌件定位、保持结构、结合面及硅胶流动路径 |
| 材料与硬度 | 在开模前明确硅胶类型、硬度、颜色、耐温、密封及合规要求 |


硅胶模压成型适合加工密封圈、垫片、O形圈、防护塞、波纹套、缓冲件、阀件、按键、柔性连接件及其他定制硅胶功能零件。
是否适合采用模压成型,还需要结合零件尺寸、壁厚、硬度、分型线、脱模结构、飞边要求及采购数量综合评估。对于带金属或塑胶嵌件的零件,也可进一步评估包胶成型方案。
硅胶属于柔性弹性材料,实际公差能力会受到材料类型、硬度、零件尺寸、壁厚、结构、分型线及检测方式影响。
对于结构和材料条件适合的零件,关键尺寸可评估至 ±0.05 mm。但并不是所有尺寸都适合设置紧公差,尤其是柔性较大、薄壁或复杂结构区域。
对于密封面、装配位及功能关键尺寸,建议结合实际使用要求和测量方式进行工程评估。
飞边和分型线主要与模具结构、分型位置、模具精度、材料流动、固化条件及脱模方式有关。
在DFM阶段,应尽量将分型线避开密封面、功能面和关键外观区域,并提前识别飞边敏感位置。试模确认后,对模具状态、材料及关键固化条件进行记录和管理。
进入量产后,通过过程检查和外观/尺寸验证持续关注飞边、缺胶、撕裂及分型线异常,降低重复生产中的批次波动。
支持根据项目进行评估。
硅胶可与客户指定的金属嵌件、塑胶骨架、套筒、支架及其他功能结构件进行包胶成型。
包胶项目除了硅胶本身的成型性能外,还需要重点评估嵌件定位、保持结构、包覆区域、结合界面、脱模方式及重复成型稳定性。
如果项目同时涉及金属嵌件加工,也可结合CNC加工能力进行配套评估。
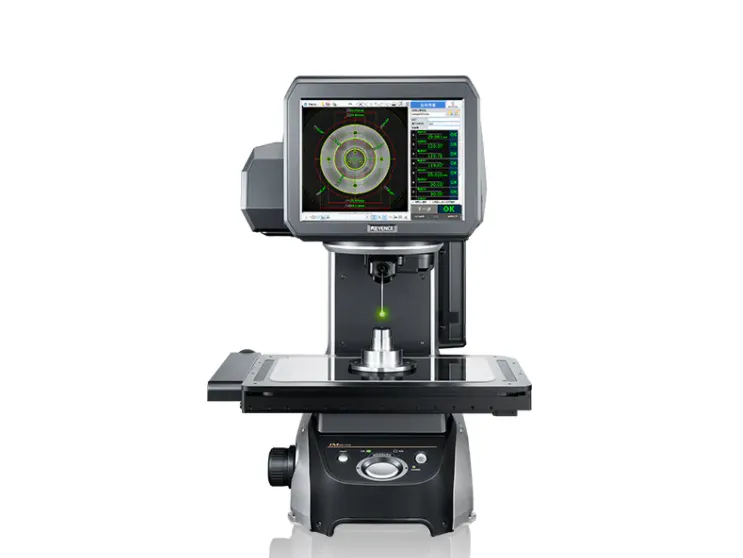
硅胶零件具有弹性,传统接触式测量可能因压紧或探针接触导致零件发生形变,从而影响测量结果。
对于适合的关键尺寸、轮廓、孔位及外形特征,可采用非接触式光学检测,减少测量过程对柔性零件本身造成的影响。
具体检测方式应根据零件结构、公差、功能要求及客户规范确定,并在项目导入阶段明确测量基准和检测方法。
建议提供以下信息:
如果项目涉及包胶成型、复杂倒扣、严格密封面、薄壁结构、特殊硬度或材料合规要求,建议在询价阶段一并说明。
资料越完整,工程团队越容易准确评估模具结构、成型工艺、脱模方式、检测方案和重复量产风险。