汽车精密车削件从打样进入批量生产,关键是把样件阶段验证过的制造条件转化为可执行、可检查、可追溯的量产基准,并在换刀、换料、设备调整或工艺变更后,确认零件仍能满足图纸与项目质量要求。
样件合格只能说明零件在当时的加工与检测条件下满足了相应要求,不等于后续每一批都具备稳定的生产能力。对于汽车轴类、套筒、阀类及连接类精密车削件,批次一致性不仅取决于最终检验,还取决于加工基准、刀具状态、测量方法、过程控制和变更管理是否持续有效。
因此,汽车精密车削件批量加工应重点解决三个问题:样件工艺怎样转化为量产工艺?哪些生产变化需要重新验证?如何用过程数据判断不同批次是否仍处于受控状态?
本文围绕这些问题提供工程核查方法,适用于汽车零部件采购、SQE、工艺工程师及质量管理人员参考。具体执行要求仍应以客户图纸、技术规范、质量协议及客户特定要求为准。
汽车精密车削件打样主要用于确认零件结构、尺寸、材料、加工可行性及必要的装配要求。为了完成样件验证,实际生产可能采用较灵活的调整方式,例如增加人工测量、采用临时工装,或者使用与计划量产不同的设备和生产节拍。
这些做法并不一定存在问题。真正需要关注的是:样件满足要求时所使用的条件,是否与后续计划采用的生产条件一致。
例如,某汽车精密轴套件在样件阶段采用一次装夹完成主要外圆加工,量产阶段却计划增加另一道装夹工序。即使零件外径仍然合格,也需要重新评估相关基准关系、跳动及其他受影响的几何要求。
这一情境仅用于说明工艺评审方法,并非艾卓实际客户案例。
重复批量生产时,常见变化主要包括:
因此,样件合格之后,应先确认计划量产工艺是否已经得到适当验证,再决定进入正式生产,而不是直接复制样件检验报告。
工艺定标不是要求所有设备参数永久不变,而是明确已经确认的产品要求、制造方法和质量控制基准,并规定后续变化如何评估、验证及批准。
实际项目建议重点核对以下六类内容:
| 定标项目 | 需要确认的内容 | 控制目的 |
|---|---|---|
| 图纸与技术要求 | 图纸版本、材料、尺寸公差、几何公差、关键及特殊特性、最终验收状态 | 保证不同批次使用一致且有效的技术依据 |
| 制造工艺路线 | 工序顺序、设备、装夹方式、加工基准、后续处理安排 | 明确各项特性由哪些工序形成 |
| 程序与工装 | 受控程序版本、夹具、刀具配置及关键加工设置 | 避免未经评估的生产条件变化 |
| 检测要求 | 测量方法、检具、测量基准、检验项目及检验时点 | 保证产品检验结果可靠且可比 |
| 过程控制 | 重点监控特性、过程检查方式、异常判定及处置要求 | 及时识别制造过程中的异常变化 |
| 记录与追溯 | 材料批次、生产批次、检验结果、工艺变更及放行记录 | 支持重复订单管理及异常追溯 |
其中,需要特别区分产品要求和制造方法。
产品要求规定零件必须满足哪些条件;制造方法则描述通过什么工艺达到这些要求。制造方法在适当评估和批准后可以调整,但不能因为加工方便,就自行改变客户图纸规定的尺寸、公差、材料或验收标准。
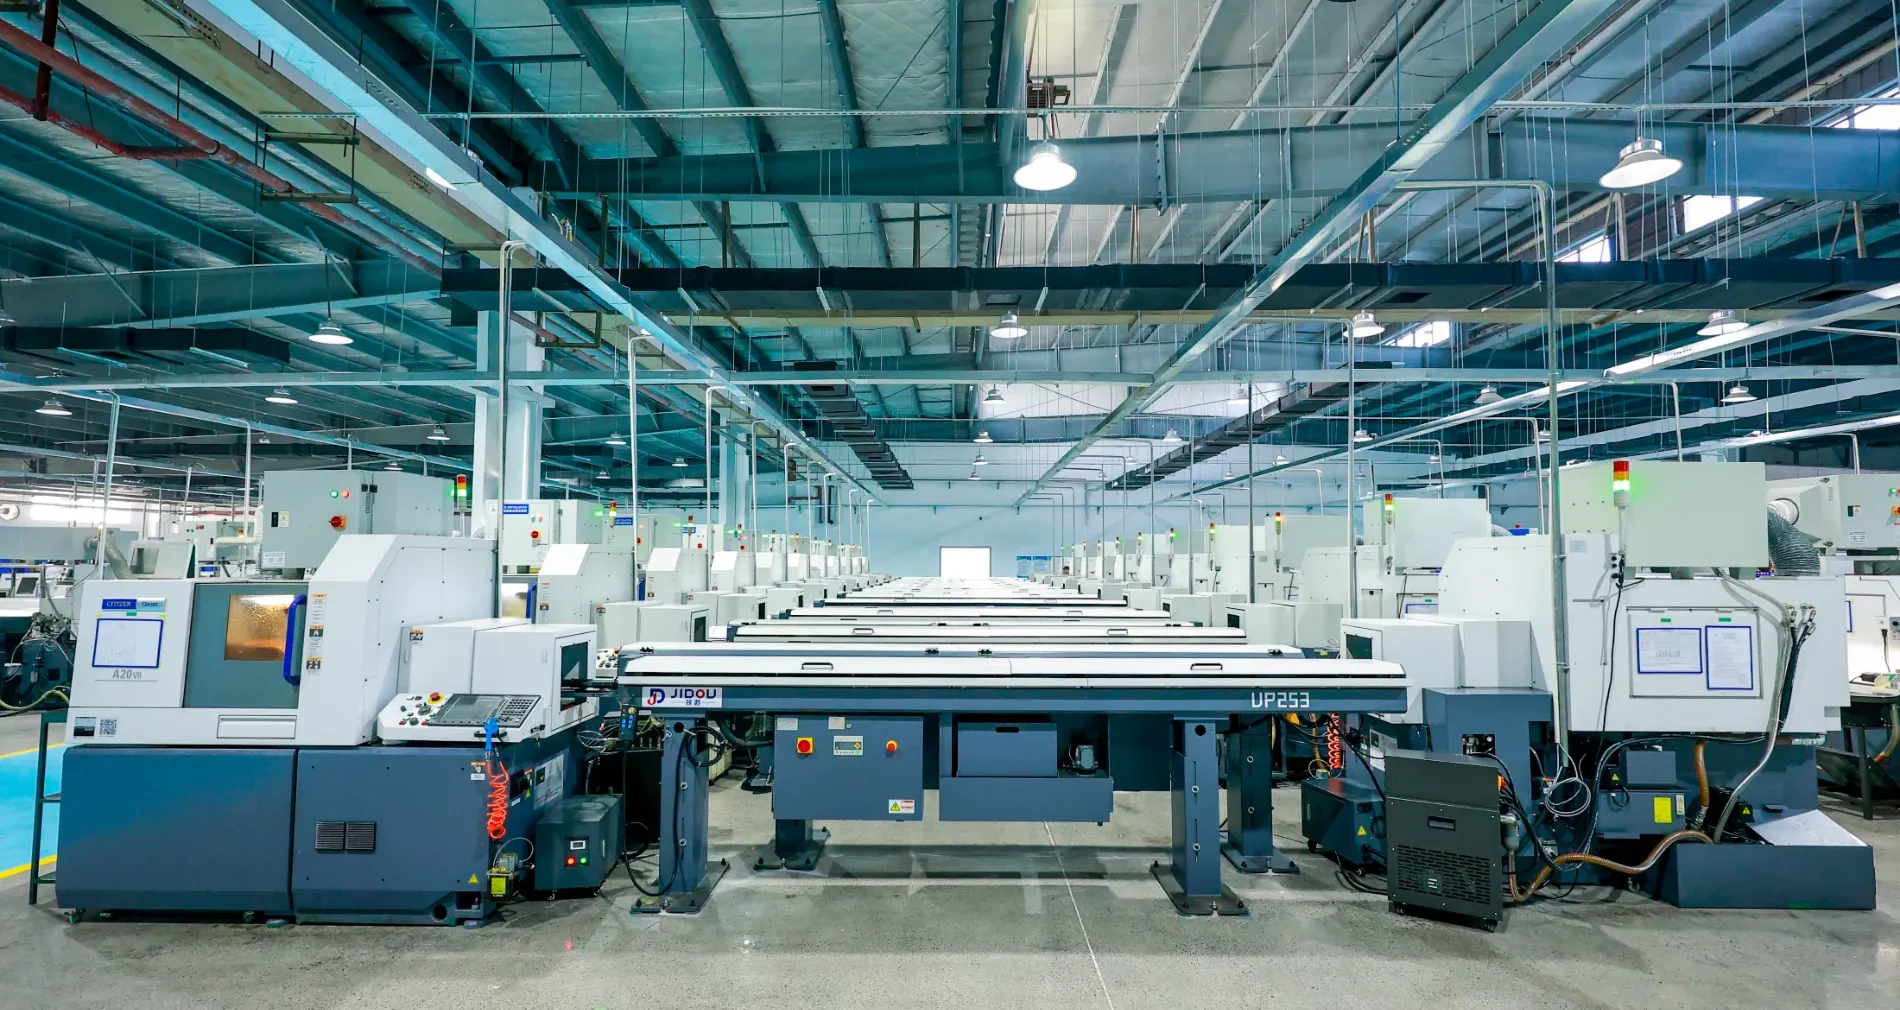
对于精密轴类、套筒、螺纹件及其他回转零件,可结合CNC车削加工工艺及适用结构进行制造方案评估。是否采用走心机、CNC车削、车铣复合或组合工序,应结合具体图纸及生产条件确认。
不同汽车项目的开发流程和质量文件要求可能不同,但从制造控制角度看,可以分为三个关键环节。
样件阶段需要确认图纸版本、关键尺寸、几何特性、表面质量以及必要的装配或功能要求。
如果样件使用了临时工装、额外人工调整、特殊测量或与量产不同的设备,应将差异记录下来,并判断这些差异是否影响后续制造。
计划量产时,应使用实际拟采用的设备、工装、加工路线和检测方法开展适用的验证。
验证重点不仅是再次加工出合格零件,还包括:
正式量产前,应按照项目适用要求确认技术文件、过程控制文件、验证结果及放行责任。
需要注意,日常开机后的首件确认、较完整的首件检验活动和客户规定的生产件批准程序(PPAP),并不属于完全相同的管理活动。
部分汽车项目要求PPAP或其他正式批准。具体提交内容、等级、样件来源和批准方式应根据客户要求确定。不能仅凭一次首件尺寸合格,就认定已经完成客户规定的量产批准。
对于采购和SQE人员,样件转量产的审核还可以结合汽车电磁阀阀芯、阀套批量加工供应商评估方法,进一步核对量产工艺、检测与质量文件的适用性。
在汽车精密车削件批量加工中,工艺变更管理不应只有“允许调整”和“禁止调整”两种判断。
合理的做法是先确定变化是否处于既定的受控范围内,再评估它是否影响产品特性、制造过程或原有批准状态。
| 变化情境 | 重点核查内容 | 建议处理方式 |
|---|---|---|
| 正常换刀、受控刀补 | 是否仍处于已批准的刀具规格、补偿范围和控制要求内 | 按现有作业与检验规定执行,必要时确认换刀后首件 |
| 更换刀具规格或关键加工方法 | 是否影响尺寸、几何关系、毛刺或表面质量 | 先开展影响评估,必要时试加工并重新验证受影响特性 |
| 更换设备、夹具或加工基准 | 是否改变定位、夹紧、加工顺序及几何特性 | 评估过程风险,按适用要求开展验证并确认批准条件 |
| 材料状态、牌号或供应来源变化 | 是否影响产品材料要求、切削状态和既有批准条件 | 确认技术符合性,并按客户与内部变更程序处理 |
| 外协工序或制造地点变化 | 是否影响最终产品特性、供货责任或客户批准状态 | 依据合同、质量协议和客户特定要求判断通知与批准义务 |
| 检具或测量方法变化 | 测量系统是否适用,前后结果是否具有可比性 | 开展适用的测量方法评估和验证 |
这张表是工程风险判断参考,不是所有汽车客户通用的变更批准清单。是否需要通知客户、重新开展产品批准或提交PPAP,应以具体客户及项目要求为准。
例如,同规格刀具的正常更换,如果已经包含在受控生产方案内,通常可以按照规定完成换刀后的确认;但若需要更换加工方法或改变关键定位基准,就可能需要重新评估相关尺寸和几何特性。
实际管理中,建议建立以下处理逻辑:
如果变化尚未完成所需的验证或批准,就不应简单以“以前也这样做过”作为批量导入依据。
长期批量生产往往存在不同订单之间的生产间隔。即使产品图纸没有改变,设备状态、刀具、材料和现场条件也可能与上一批有所不同。
因此,应根据项目风险和控制计划规定,明确重新开机或生产切换后的确认要求。
确认当前图纸版本、程序、工装、材料及检验要求。对于经过维修、设备调整或较长时间停机的项目,还需判断是否存在额外的重新确认要求。
按照适用的开机确认和首件检验要求,核对关键尺寸、几何特性和表面状态。
例如,若刀具更换主要影响某功能外径与端部边缘状态,应重点检查对应特性;若重新装夹可能影响轴线关系,则不能只测外径,还应根据图纸验证相关几何要求。
对于适用的重点特性,除判断单件是否合格,还应关注尺寸分布中心、波动幅度及换刀前后的变化。
如果出现异常趋势,应根据项目控制要求决定是否调整加工条件、增加检查、隔离受影响产品或暂停相关生产。
这里的核心不是要求每一批零件的实测尺寸完全相同,而是让不同批次持续符合已确认的产品要求,并使重要制造变化能够被识别和处理。
汽车精密车削件的批次一致性,不能只依赖最终检验合格率。
两批产品都处于公差范围内,并不代表制造过程具有相同的分布状态。对于需要持续监控的关键特性,还应结合测量系统、过程趋势和批次记录进行判断。
除直径、长度等尺寸外,汽车轴类与套类零件可能还需要根据图纸关注圆度、圆柱度、跳动、表面粗糙度、螺纹、槽及边缘状态。
重点特性应根据零件功能、图纸和项目风险确定,不能仅凭公差数值大小判断其重要性。
不同批次的数据要能够比较,应保证相应测量基准、方法和测量系统适用。
例如,普通外径测量不能直接替代圆度或跳动评价。涉及形位要求时,应根据图纸采用适当的测量方法。
对于要求测量系统分析(MSA)的项目,还应根据适用要求评价测量系统是否能够支持相应的质量判断。
对适用的关键特性,可以通过过程检测、统计过程控制(SPC)及趋势分析,识别尺寸中心变化、波动扩大或换刀后的系统差异。
如果项目要求Cp、Cpk或Pp、Ppk等过程能力指标,还需要考虑数据来源、测量系统、过程稳定性和相关统计前提。不能只凭某一个指标就宣称长期量产已不存在质量风险。
当出现尺寸漂移、设备调整或测量异常时,应根据适用的追溯要求,将相关材料、生产、检验及过程记录关联起来,以便评估可能受影响的产品范围。
有关首件、制程检测、最终检验及质量记录的内容,可进一步参考艾卓精密零部件质量控制与批次追溯。
对于重复批量订单,质量异常处理不应仅限于筛选当前不合格品,还需要分析原因、确定受影响范围,并验证纠正措施是否有效。
下面以一个说明性情境解释。
假设某精密车削件在换刀后的过程检验中,发现关键外径仍然合格,但测量结果出现持续向公差上限移动的趋势。
此时不宜仅因为尚未超差,就认定生产无需关注。更合理的处理方式是:
这个例子不代表具体客户案例,也不能代替实际项目的反应计划。
其意义在于:质量控制不仅需要发现已经产生的不合格结果,也需要按照既定方法识别可能演变为不合格的过程异常。
汽车精密车削件从样件转入重复批量生产前,建议双方围绕以下事项进行确认。
这份清单不是统一的汽车供应商审核标准,而是帮助采购和工程人员将抽象的“量产稳定性”转化为可以进一步核对的具体问题。
真正值得关注的,不是供应商是否承诺所有批次完全没有波动,而是能否说明已经确认的制造过程如何执行、如何监控,以及发生变化后怎样评估和验证。
需要先确认样件工艺与计划量产条件的差异,以及项目规定的验证和批准要求。样件合格不自动等于量产工艺已经完成验证,也不能代替客户规定的产品批准程序。
不一定。处于已批准控制方案内的常规换刀和受控补偿,通常可以按照既定程序执行。但如果变化影响关键工艺、产品特性或原有批准状态,就应按照适用要求评估是否需要客户通知或批准。
不能仅据此判断。对于关键特性,还应根据项目需要分析测量方法、尺寸分布、过程趋势以及批次间的制造条件变化。
需要根据实际情况判断。设备、夹具、材料来源、加工方法、测量方法或外部工序变化,都可能影响产品结果,即使图纸版本保持不变,也可能需要评估与验证。
除样件质量外,还应检查计划量产工艺、关键特性检测、过程控制、变更管理、批次追溯以及异常处理要求是否与项目相匹配。具体判断需要结合图纸、预计批量和客户质量要求。
本文有关工艺变更、过程控制与汽车质量工具的说明,可结合以下官方资料进一步查阅。标准及手册的具体适用要求,应以客户和实际项目要求为准。
汽车精密车削件长期批量制造的难点,不是证明某一次能够加工出合格样件,而是把已经确认的工艺、检测和变更管理要求持续落实到后续生产中。
这意味着需要明确制造基准,监控关键过程,在生产条件发生重要变化时进行适当评估和验证,并利用批次记录支持异常分析和持续改进。
苏州艾卓精密机械有限公司围绕“工艺定标、制程管控、体系支撑”开展精密零部件制造与质量管理工作。对于汽车轴类、套筒、阀类及其他精密回转零件,可根据具体图纸、材料、数量、关键特性与质量文件要求,评估相应的加工与批量控制方案。
了解汽车相关零部件应用,可访问艾卓汽车零部件加工行业页面。
如果项目正从样件验证进入批量生产,建议提供当前2D/3D图纸、材料与处理要求、样件状态、预计批量、关键特性、已有工艺限制及适用的质量批准要求,以便开展有针对性的工程沟通。
批批如一,件件可控。其核心不是消除所有客观波动,而是让关键要求有依据、重要变化有控制、制造结果可验证、异常情况可追溯。